Kugelgewindetrieb-Baugruppenlösung: Steigungs-, Klassen- und Null-Umkehrspiel-Abstimmung für CNC-Achsen

Kugelgewindetrieb-Baugruppenlösung: Steigungs-, Klassen- und Null-Umkehrspiel-Abstimmung für CNC-Achsen

Kugelgewindetrieb-Baugruppen, die nach Katalogseite spezifiziert werden, versagen bei der Inbetriebnahme: falsche Steigung erzwingt Drehzahlen über der kritischen Drehzahl, und undokumentierte Genauigkeitsklassen können nicht verifiziert werden. Diese Lösung stimmt Steigung, Klasse und Endlagerung auf Ihre Achse ab, mit C7/C5-Protokollen und Null-Umkehrspiel-Doppelmutter-Optionen.

Geschwindigkeitsprüfung: Steigung × U/min

Lineargeschwindigkeit: 6,000 mm/min

Regel: Geschwindigkeit = Steigung × U/min, d. h. 5 mm × 1,200 rpm

Mit einem Ingenieur bestätigen

Das Problem und unsere technische Antwort

Womit Käufer tatsächlich kämpfen

Die Beschaffung einer Kugelgewindetrieb-Baugruppe für eine CNC- oder Automatisierungsachse ist voller teurer Umwege. Käufer bestellen routinemäßig eine Steigung, die auf dem Papier gut aussieht, und stellen dann bei der Inbetriebnahme fest, dass das Erreichen der Ziel-Eilgangsgeschwindigkeit Drehzahlen über der kritischen Drehzahl der Spindel erzwingt und die Spindel zu schwingen beginnt. Andere akzeptieren Umkehrspiel, das sie für inhärent halten, nur um die bidirektionale Wiederholgenauigkeit auf Positionierachsen zu verlieren. Und Baugruppen, die ohne dokumentierte Steigungsgenauigkeit angeboten werden, kommen ohne Prüfblatt an, gegen das man argumentieren könnte.

Auswirkung auf Ihren Betrieb: Inbetriebnahmeverzögerungen, während Sie eine andere Steigung neu beschaffen, Achsen, die die Positionierung aus beiden Richtungen nicht halten können, und Ausschuss, wenn Baugruppen ohne rückverfolgbare Genauigkeitsklassen in Präzisionsmaschinen gelangen.

Unsere technische Lösung

Dongfeng liefert die Baugruppe als konstruiertes System, nicht als blanke Spindel. Gewalzte C7 (SFU) und geschliffene C5 (SFE) Spindeln nach ISO 3408 decken kostengetriebene und Präzisionsachsen ab; DFU-Doppelmutter-Baugruppen halten axiales Spiel unter 0,003 mm mit Präzisions-Distanzstück-Vorspannung; BSH-Miniatur-Geschliffene Spindeln decken Wellen unter 12 mm für Labor- und Medizin-Automatisierung ab. Enden werden auf Ihre Lagereinheit-Schnittstelle bearbeitet, sodass die Baugruppe mit passenden Stützlagern in Ihre Achse geschraubt wird.

Geschwindigkeit durch DesignSteigung passend zu Ihrem Drehzahlgrenzwert: größere Steigung erreicht dieselbe Lineargeschwindigkeit bei niedrigerer Drehzahl und hält den Betrieb unter der Kritische-Drehzahl-Kurve.
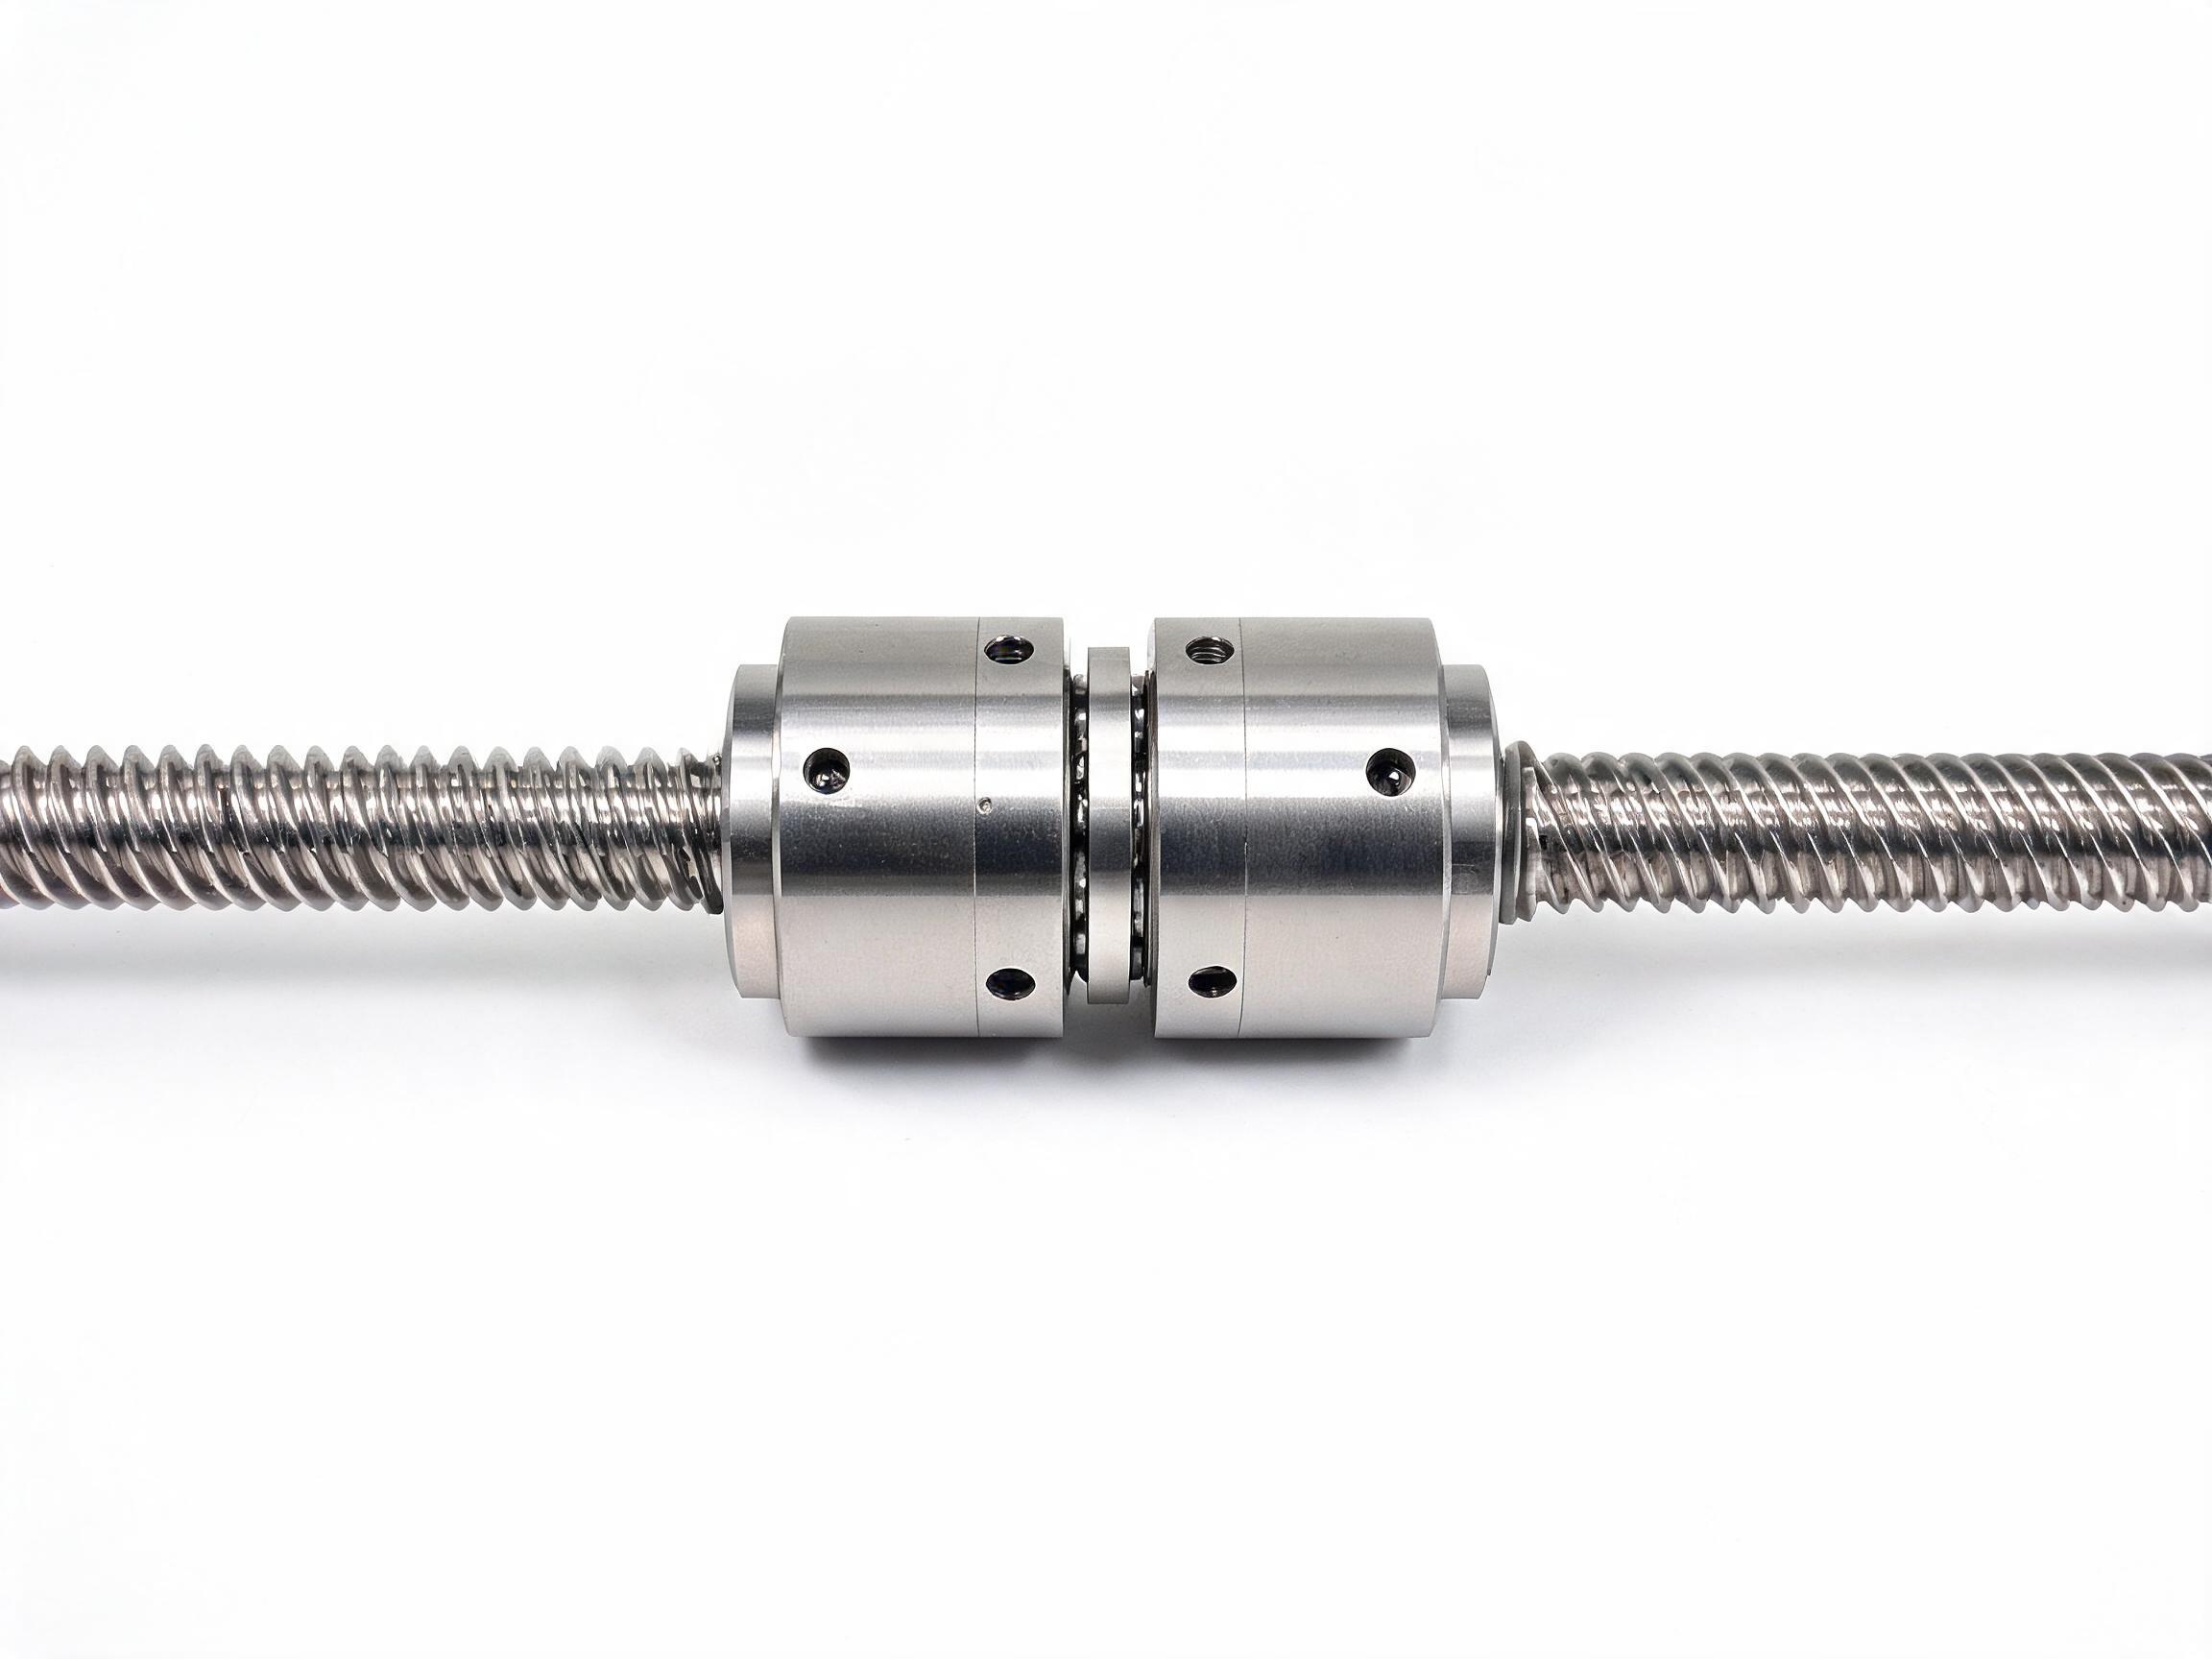
Null-Umkehrspiel-OptionenDFU-Doppelmutter-Vorspannung liefert 1,5-fache dynamische Tragzahl im Vergleich zu Einzelmutter-Äquivalenten und unter 0,003 mm axiales Spiel.
Dokumentierte GenauigkeitC5-Baugruppen werden mit Steigungsgenauigkeits-Prüfprotokollen (±0,008 mm/300 mm) geliefert, sodass die Eingangsprüfung Zahlen zum Ablegen hat.

Was Ihnen das bringt

  • Erstinbetriebnahme beim ersten Versuch: Geschwindigkeitsziele erreicht, ohne die kritische Drehzahl zu überschreiten.
  • Bidirektionale Wiederholgenauigkeit auf Positionierachsen ohne externe Anti-Umkehrspiel-Hardware.
  • Direkte Fabrikpreise über 16–40 mm Wellen mit Flexibilität bei Muster- und Volumen-MOQ.
Kundenfälle

Fall 1 – CNC-Fräsen-Portalachsen (Polen)

Wer / was: Ein Fräsenbauer benötigte 3 m X-Achsen-Verfahrweg bei 12 m/min Eilgang. Problem: Ihre 5-mm-Gewindespindeln benötigten 2.400 U/min, um das Geschwindigkeitsziel zu erreichen, und am Ende des Verfahrwegs wurde eine hörbare Spindelschwingung (Whip) wahrnehmbar.

Vorher: SFU1610 erzwang hohe Drehzahlen; hörbare Spindelschwingung über 2.000 U/min bei 3 m ungestützter Spannweite.
Nachher: SFU2510 (10 mm Steigung) erreichte 12 m/min bei 1.200 U/min mit fest-gestützter Endlagerung, und die Spindelschwingung verschwand.

Woher die Zahlen stammen: Der Achsinbetriebnahmeb ericht des Herstellers mit aufgezeichneten Drehzahl- und Eilgangsmessungen bei der Maschinenabnahme.

Quelle: Inbetriebnahmebericht, bereitgestellt vom Projektleiter des Herstellers.

Fall 2 – Spritzgießform-Wechselachse (Türkei)

Wer / was: Ein Formenbauer, der eine schwere Spannplattenachse nachrüstete. Problem: Umkehrspiel durch eine verschlissene Trapezgewindespindel beeinträchtigte die Positioniergenauigkeit.

Vorher: 0,35 mm gemessenes Umkehrspiel; Positionierung erforderte manuelles Nachjustieren durch den Bediener.
Nachher: DFU-Doppelmutter-Vorspannbaugruppe hielt axiales Spiel unter 0,003 mm; Positionierung wurde Einzelbefehl.

Woher die Zahlen stammen: Vorher-/Nachher-Messungen mit Messuhr, durchgeführt vom Wartungsteam des Kunden, protokolliert im Serviceblatt.

Quelle: Wartungsprotokoll des Kunden mit Messuhrwerten aus der Nachrüstung.

Was Käufer berichten

★★★★★

RFQ über die Handelsplattform für ein Portal-Nachrüstprogramm für Fräsen gesendet.

„Ihr Ingenieur stellte meine Steigungswahl vor der Bestellung infrage, nicht danach. Die 10-mm-Steigungsversion bestand die Inbetriebnahme ohne Berührung der Servogrenzen.“

Verifizierbares Ergebnis: 12 m/min Eilgang bei 1.200 U/min erreicht; null Spindelschwingungsbeschwerden bei 14 gelieferten Maschinen.

Quellentyp: Plattform-Bestellbewertung plus Inbetriebnahme-E-Mail des Herstellers.

★★★☆☆

Direkter Fabrikvertrag für eine Nachrüstung der Formwechselachse über einen Distributionspartner.

„Die Doppelmutter-Baugruppe kam mit eigener Axialspielmessung. Die Messuhrprüfung auf unserer Seite stimmte auf ein Mikron überein.“

Verifizierbares Ergebnis: 5. aufeinanderfolgende jährliche Nachbestellung; gemessenes Spiel unter 0,003 mm bei jeder gelieferten Spindel.

Quellentyp: Jahreskaufbeleg und Eingangsmessprotokoll.

★★★★★

Musteranforderung für eine Halbleiter-Handhabungsachse von einem Automatisierungsintegrator.

„Das C5-Steigungsgenauigkeitsblatt stimmte mit unserer CMM-Messung bei ±0,008 mm pro 300 mm überein. Das beendete die Klassendebatte in einer Sitzung.“

Verifizierbares Ergebnis: Lieferant nach einer Musterrunde freigegeben; 2-stufiger Volumenvertrag im selben Quartal unterzeichnet.

Quellentyp: CMM-Bericht des Integrators im Vergleich zu unserem Prüfprotokoll.

Zertifikate und Konformität

  • ISO 9001:2015 – Qualitätsmanagement über die gesamte Kugelgewindetriebe-Produktions- und Prüfkette.
  • CE-Konformitätserklärung – EU-Maschinenrichtlinien-Konformität für Linearbewegungskomponenten.
  • SGS-Werkstoffprüfberichte – Stahlzusammensetzung und Härteprüfung, Chargenberichte pro Bestellung erhältlich.
  • RoHS-Konformität – Schmierstoffe und Oberflächenbehandlungen frei von beschränkten Stoffen.

Fordern Sie das Präzisionsgütezertifikat und das Steigungsgenauigkeits-Prüfblatt mit Ihrem Angebot an; jede C5-Bestellung wird mit eigenem Messprotokoll geliefert.

Unternehmensstärke

Gegründet 2014Über 10 Jahre Erfahrung in der Herstellung von Linearbewegungskomponenten, mit Kugelgewindetrieben als einer von vier Kernproduktlinien.
FabrikausstattungHochpräzise automatische Schleifmaschinen und CNC-Bearbeitungszentren fertigen gewalzte C7- und geschliffene C5-Spindeln mit kontrollierter Wärmebehandlung.
Technische UnterstützungAnwendungsingenieure prüfen Spindelauswahl, Endlagerung und Mutternvorspannung mit Käufern vor der Bemusterung, einschließlich Kritischer-Drehzahl- und Knickprüfungen.
ExportmärkteWir bedienen Werkzeugmaschinenbauer, Automatisierungsintegratoren und Distributoren in Europa, Nordamerika und Asien.

Produkte in dieser Lösung

SKURFQ
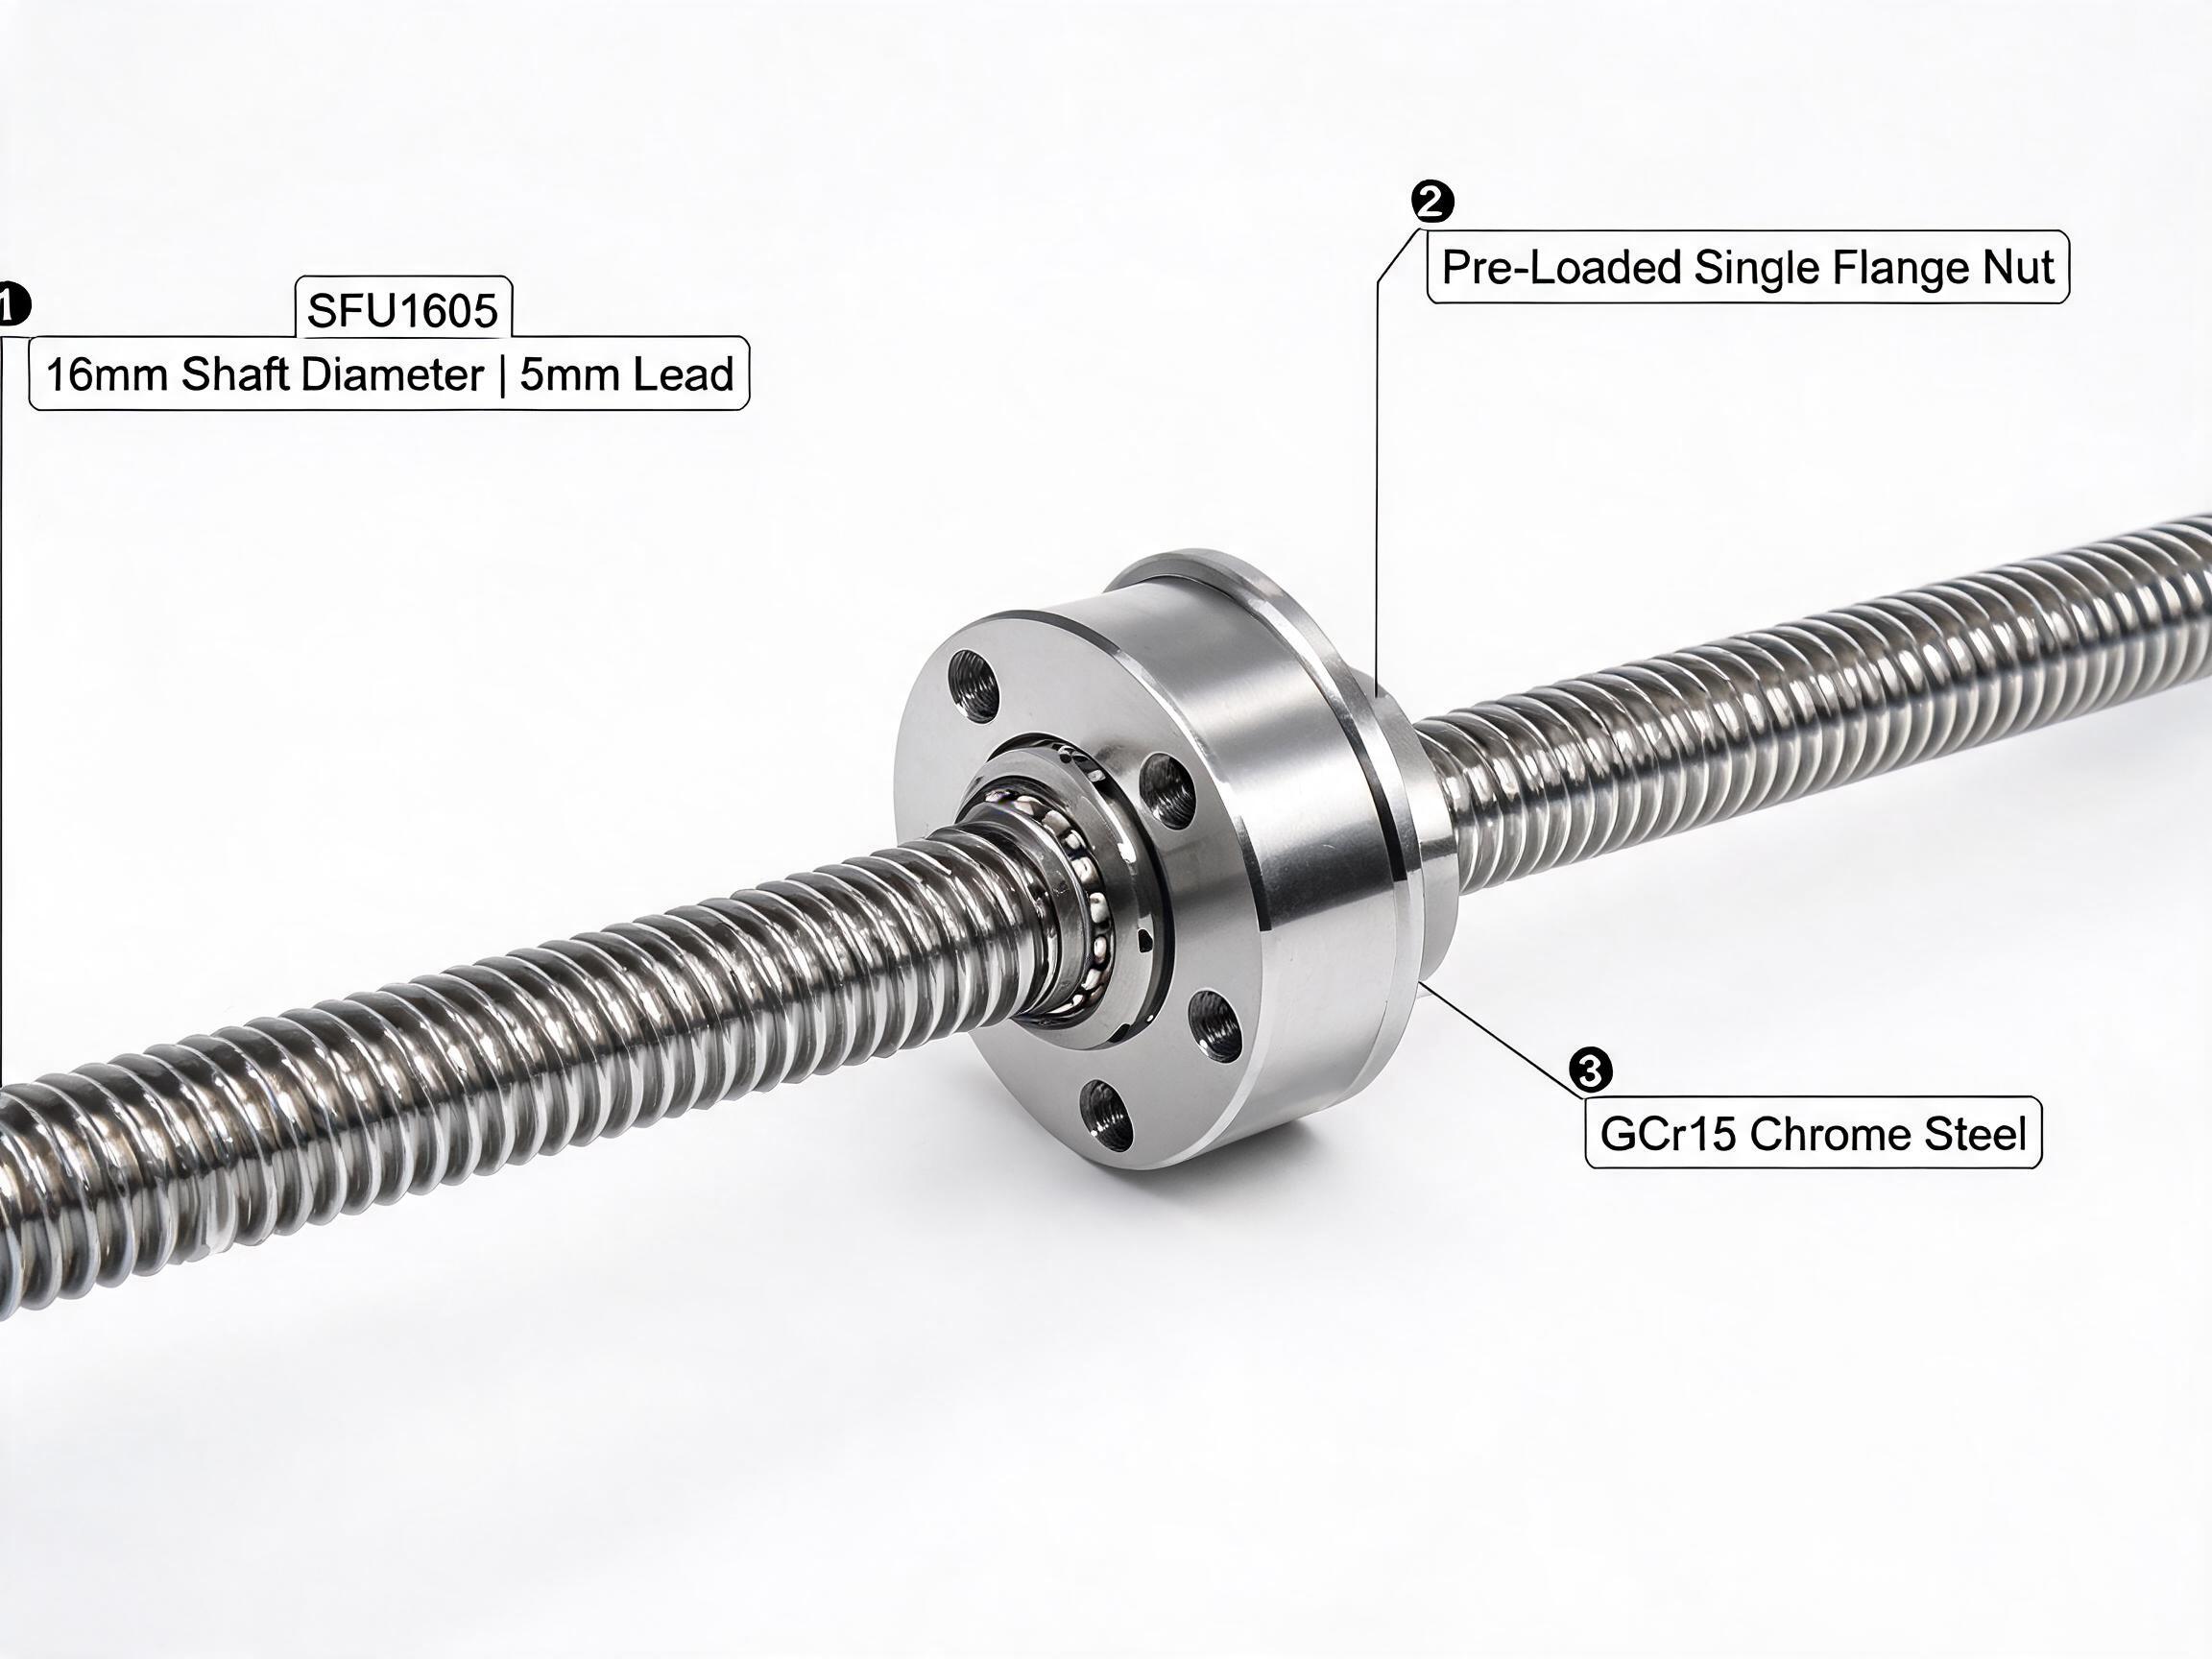
SFU Series Rolled Ball Screw Assembly SFU1605 ball screw
Standard Grade

SFU-Serie Gewalzter Kugelgewindetrieb-Baugruppe

SFU1605 gewalzte Kugelgewindetrieb-Baugruppe mit Genauigkeitsklasse C7, 5 mm Steigung und vorgespannte Einzelmutter – geeignet für 3D-Drucker, Lasergravierer und leichte CNC-Portalachsen, bei denen kosteneffiziente Linearbewegung mit Positionstoleranz von ±0,05 mm/300 mm ausreichend ist.

Klasse
Standard Grade
Größe
Multi-size
MOQ 50Technisches Datenblatt ansehen
SKURFQ
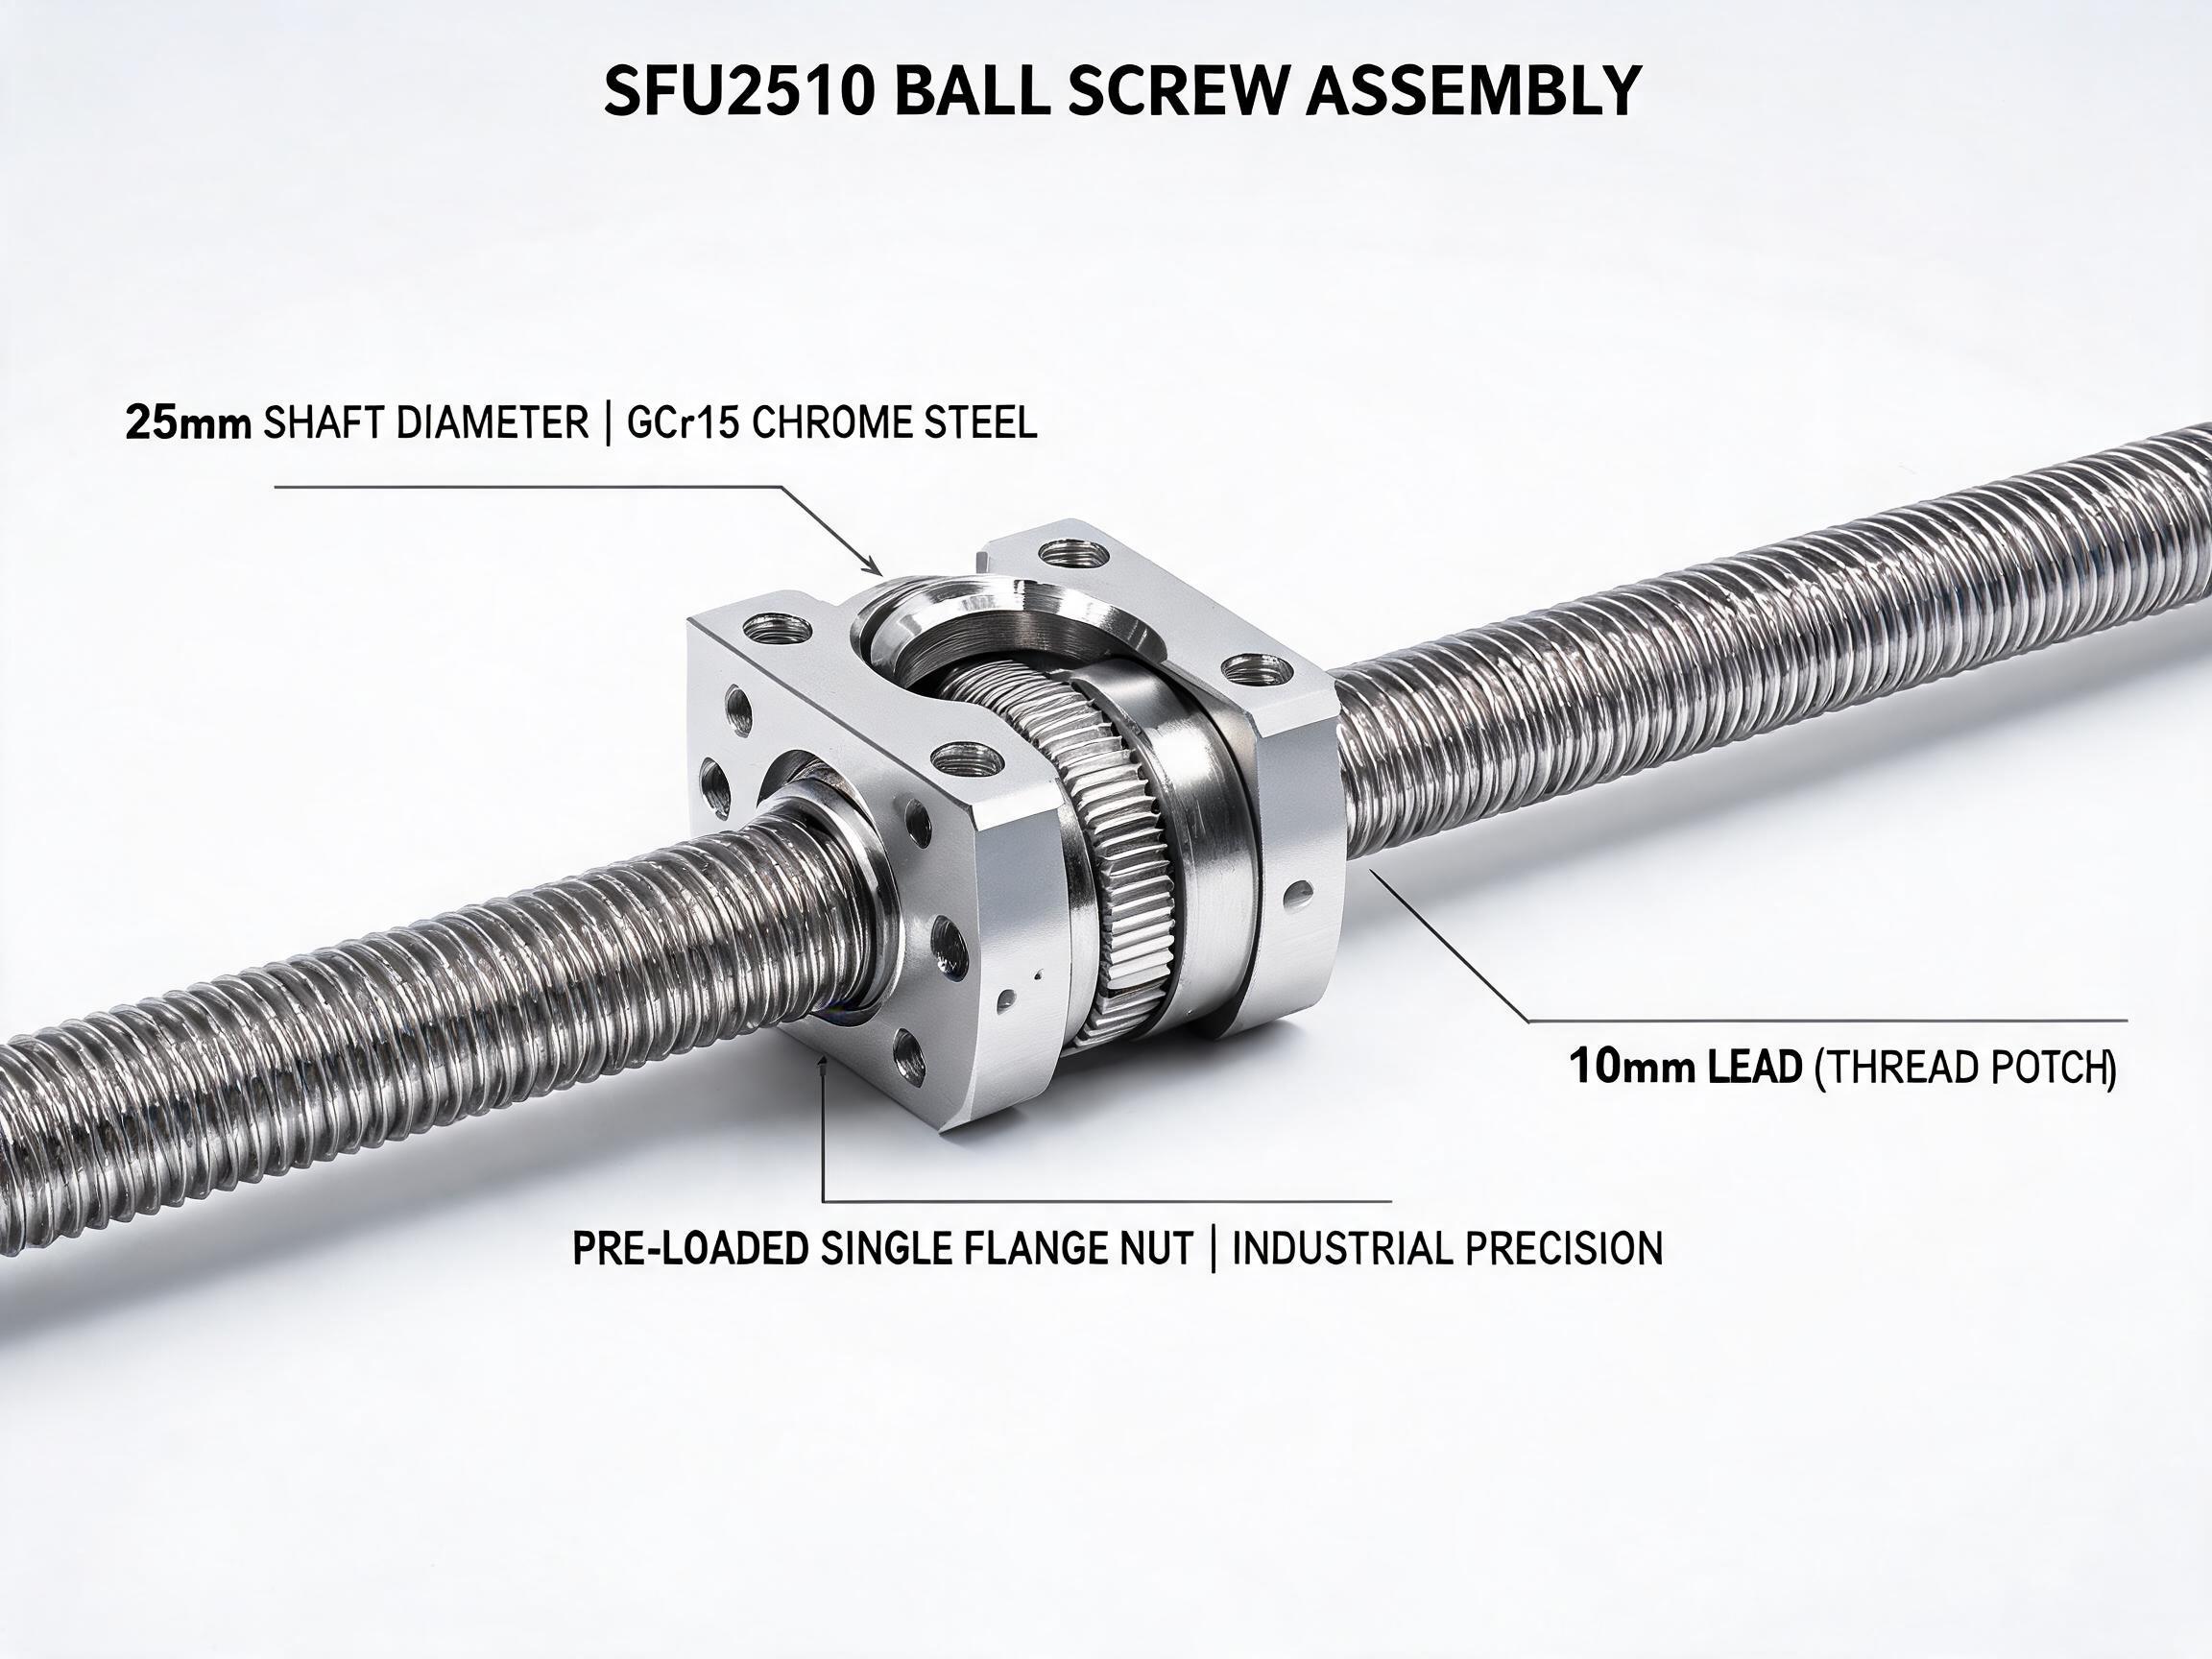
SFU2510 Rolled Ball Screw Assembly with Flange Nut SFU2510 ball screw assembly
Standard Grade

SFU2510 Gewindewelle mit Flanschmutter (gerollt)

SFU2510 Gewindewelle (gerollt) mit 25 mm Wellendurchmesser und 10 mm Steigung, dynamische Last 17,2 kN (2,5× der SFU1605) in Genauigkeitsklasse C7. Entwickelt für X/Y-Achsen mittelgroßer CNC-Fräsen mit bis zu 3 m Verfahrweg, Plasmaschneidtische und Holzverarbeitungs-Portalfräsen, bei denen die Tragfähigkeit der SFU1605 nicht ausreicht.

Klasse
Standard Grade
Größe
Multi-size
MOQ 50Technisches Datenblatt ansehen
SKURFQ
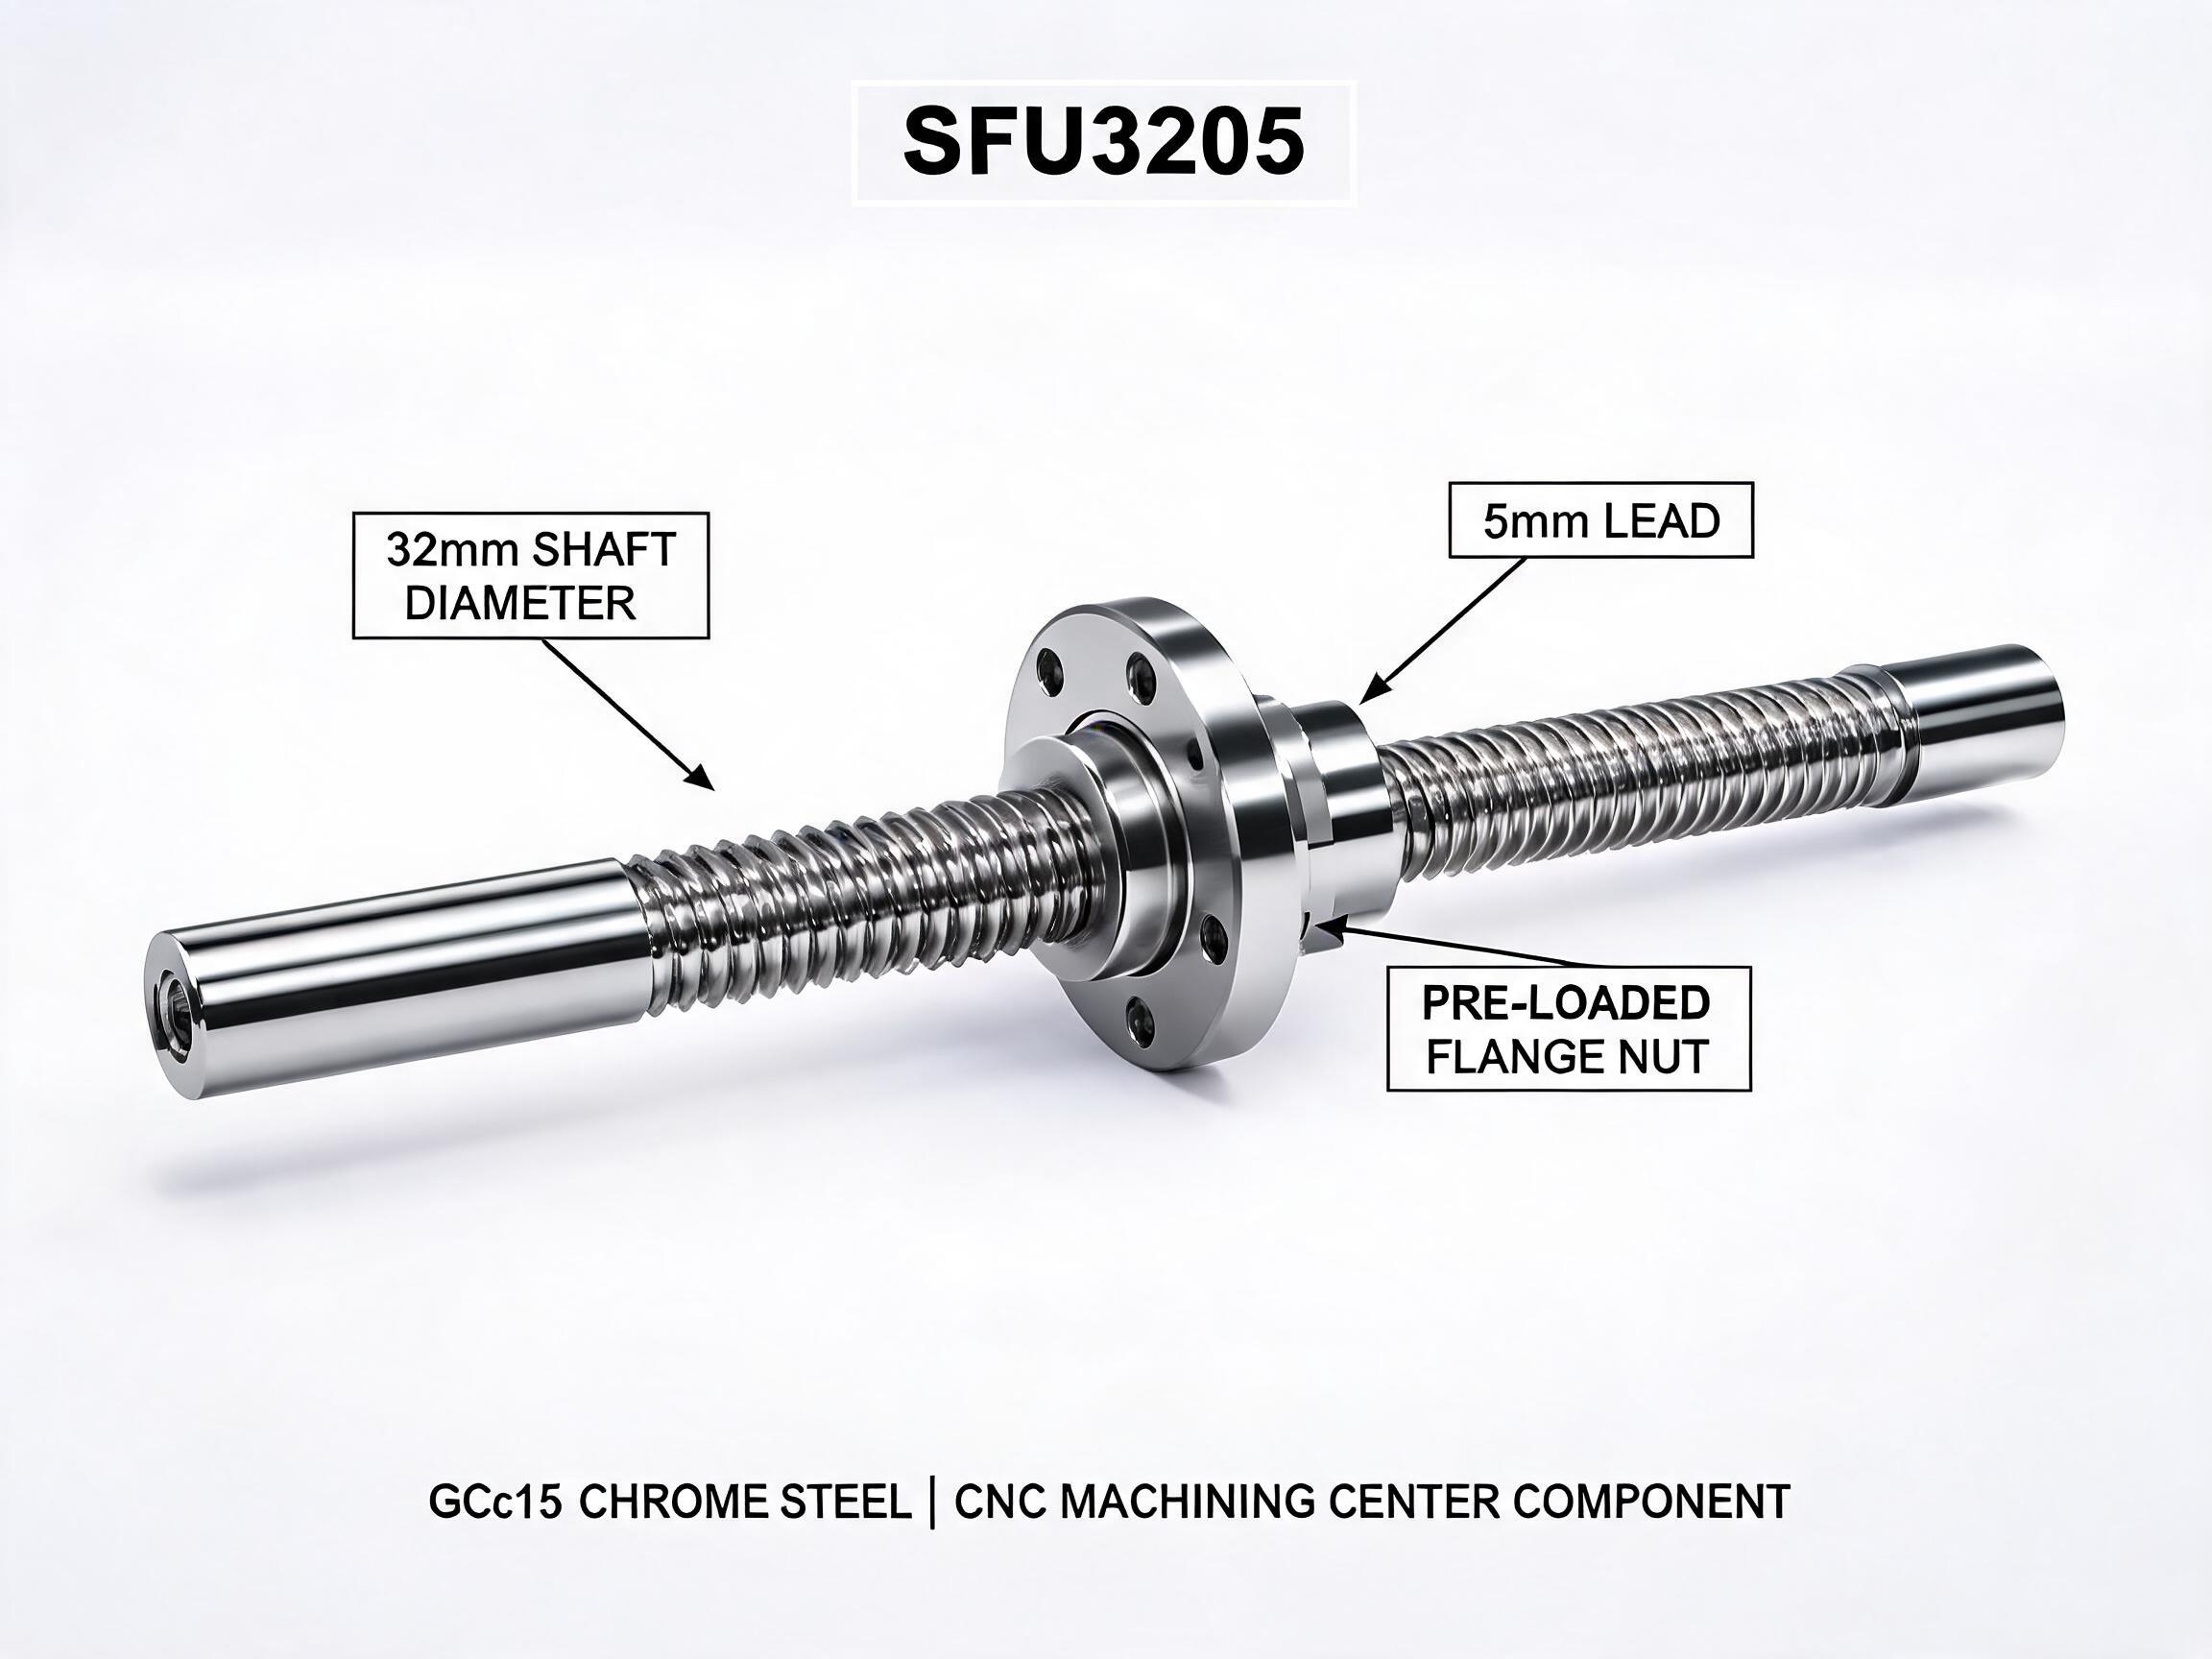
SFU3205 Heavy-Duty Rolled Ball Screw for CNC Machining Centers SFU3205 ball screw
Standard Grade

SFU3205 Schwerlast-Kugelgewindetrieb (gerollt) für CNC-Bearbeitungszentren

SFU3205 Hochleistungs-Wälzkugelspindel mit 32 mm Wellendurchmesser und 5 mm Steigung, dynamische Tragzahl 22,5 kN bei Genauigkeitsklasse C7. Der 32-mm-Durchmesser bietet die 2,5-fache Biegesteifigkeit im Vergleich zu SFU2510 und ist damit ideal für VMC-Vorschubachsen, CNC-Drehmaschinen-Z-Achsen und Portalfräsanwendungen, bei denen Spindelkopfgewicht und Zerspankräfte hohe Steifigkeit erfordern.

Klasse
Standard Grade
Größe
Multi-size
MOQ 30Technisches Datenblatt ansehen
SKURFQ
DFU Series Double Nut Zero-Backlash Ball Screw DFU2005 double nut ball screw
Standard Grade

DFU-Serie Doppelmutter-Kugelgewindetrieb mit Nullspiel

DFU-Serie Kugelgewindetrieb mit Doppelmutter und Nullspiel, mit Präzisions-Distanzscheiben-Vorspannung, die <0,003 mm axiales Spiel und die 1,5-fache dynamische Tragzahl im Vergleich zu Einzelmutter-Ausführungen bietet. Erhältlich in C7-gerollt oder C5-geschliffen, Wellendurchmesser 16–40 mm. Entwickelt für bidirektionale Positionierachsen in der Automatisierung, Halbleiterfertigung und Messtechnik.

Klasse
Standard Grade
Größe
Multi-size
MOQ 20Technisches Datenblatt ansehen
SKURFQ
SFE Series Ground Ball Screw Assembly SFE2005 ground ball screw
Standard Grade

SFE-Serie Geschliffener Kugelgewindetrieb

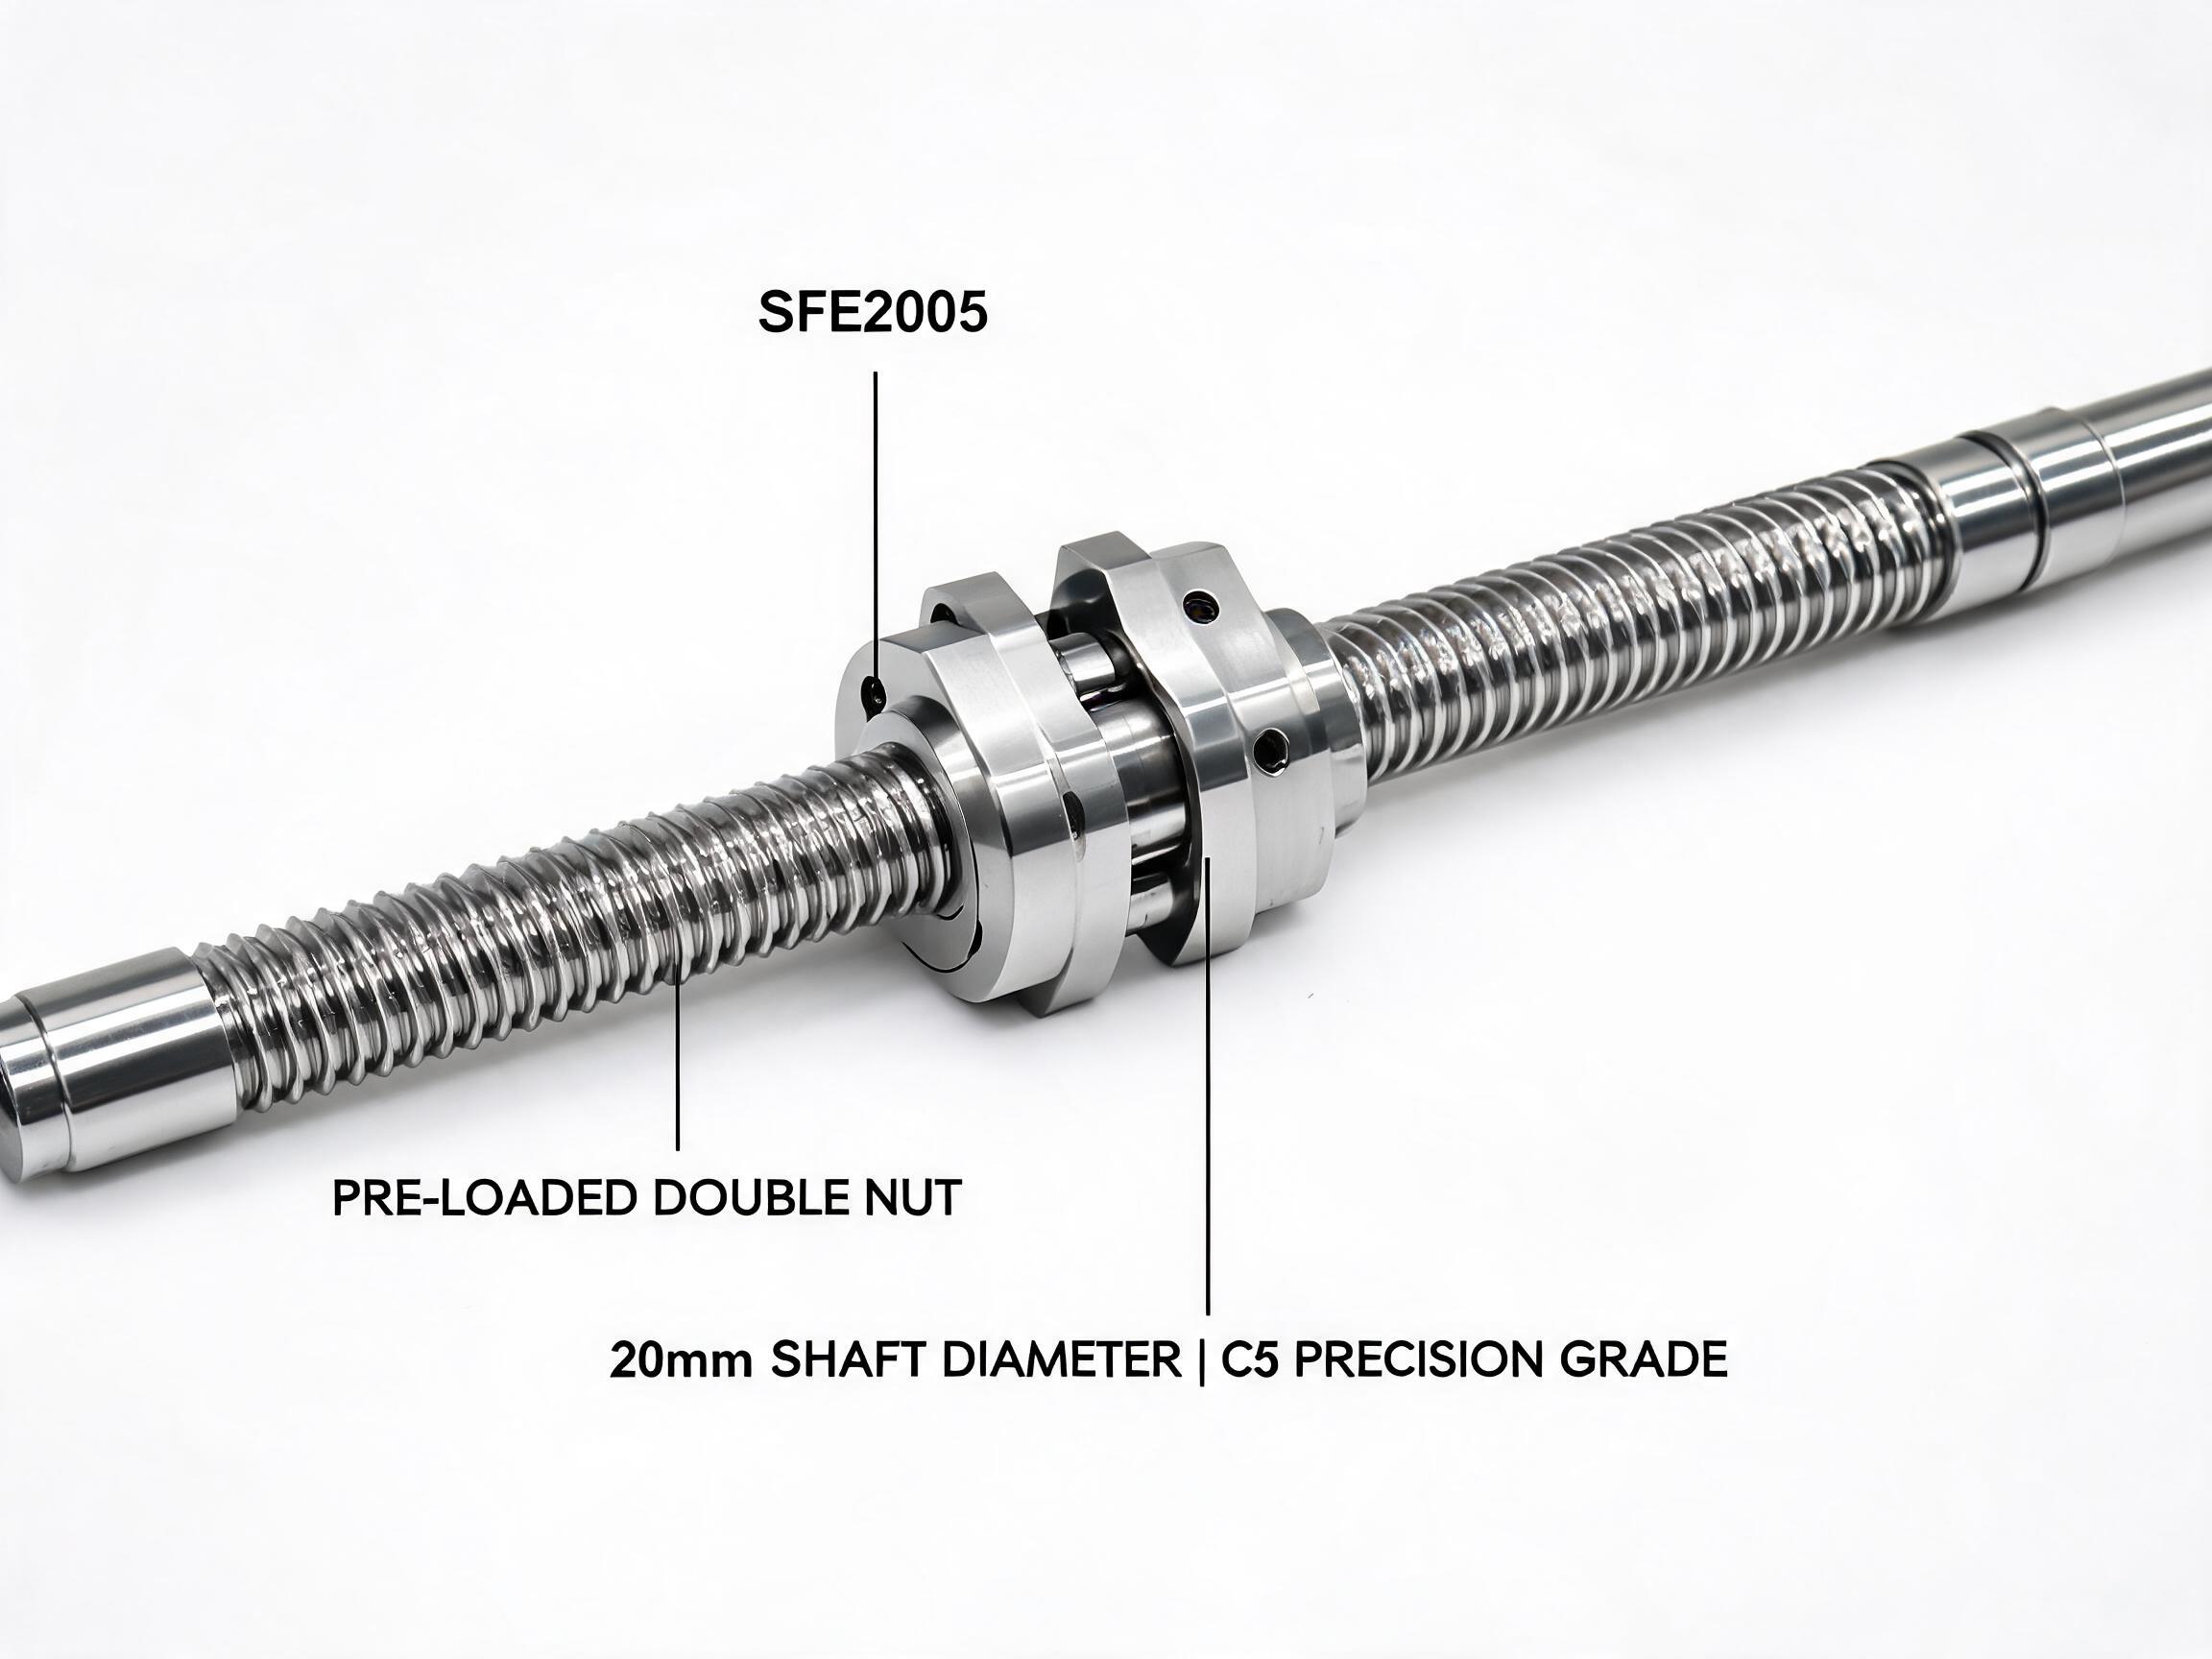
SFE2005 geschliffene Kugelgewindetrieb-Baugruppe in Genauigkeitsklasse C5, mit einer Steigungsgenauigkeit von ±0,008 mm/300 mm, 20 mm Wellendurchmesser und 5 mm Steigung – entwickelt für die Halbleiter-Wafer-Handhabung, medizinische Bildgebungsstufen und Präzisions-CNC-Anwendungen, bei denen eine Positionswiederholbarkeit unter 0,01 mm eine harte Anforderung ist.

Klasse
Standard Grade
Größe
Multi-size
MOQ 10Technisches Datenblatt ansehen
SKURFQ
BSH Series Miniature Ground Ball Screw for Precision Instruments BSH0802 miniature ball screw
Standard Grade

BSH-Serie Miniatur-Kugelgewindetrieb für Präzisionsinstrumente

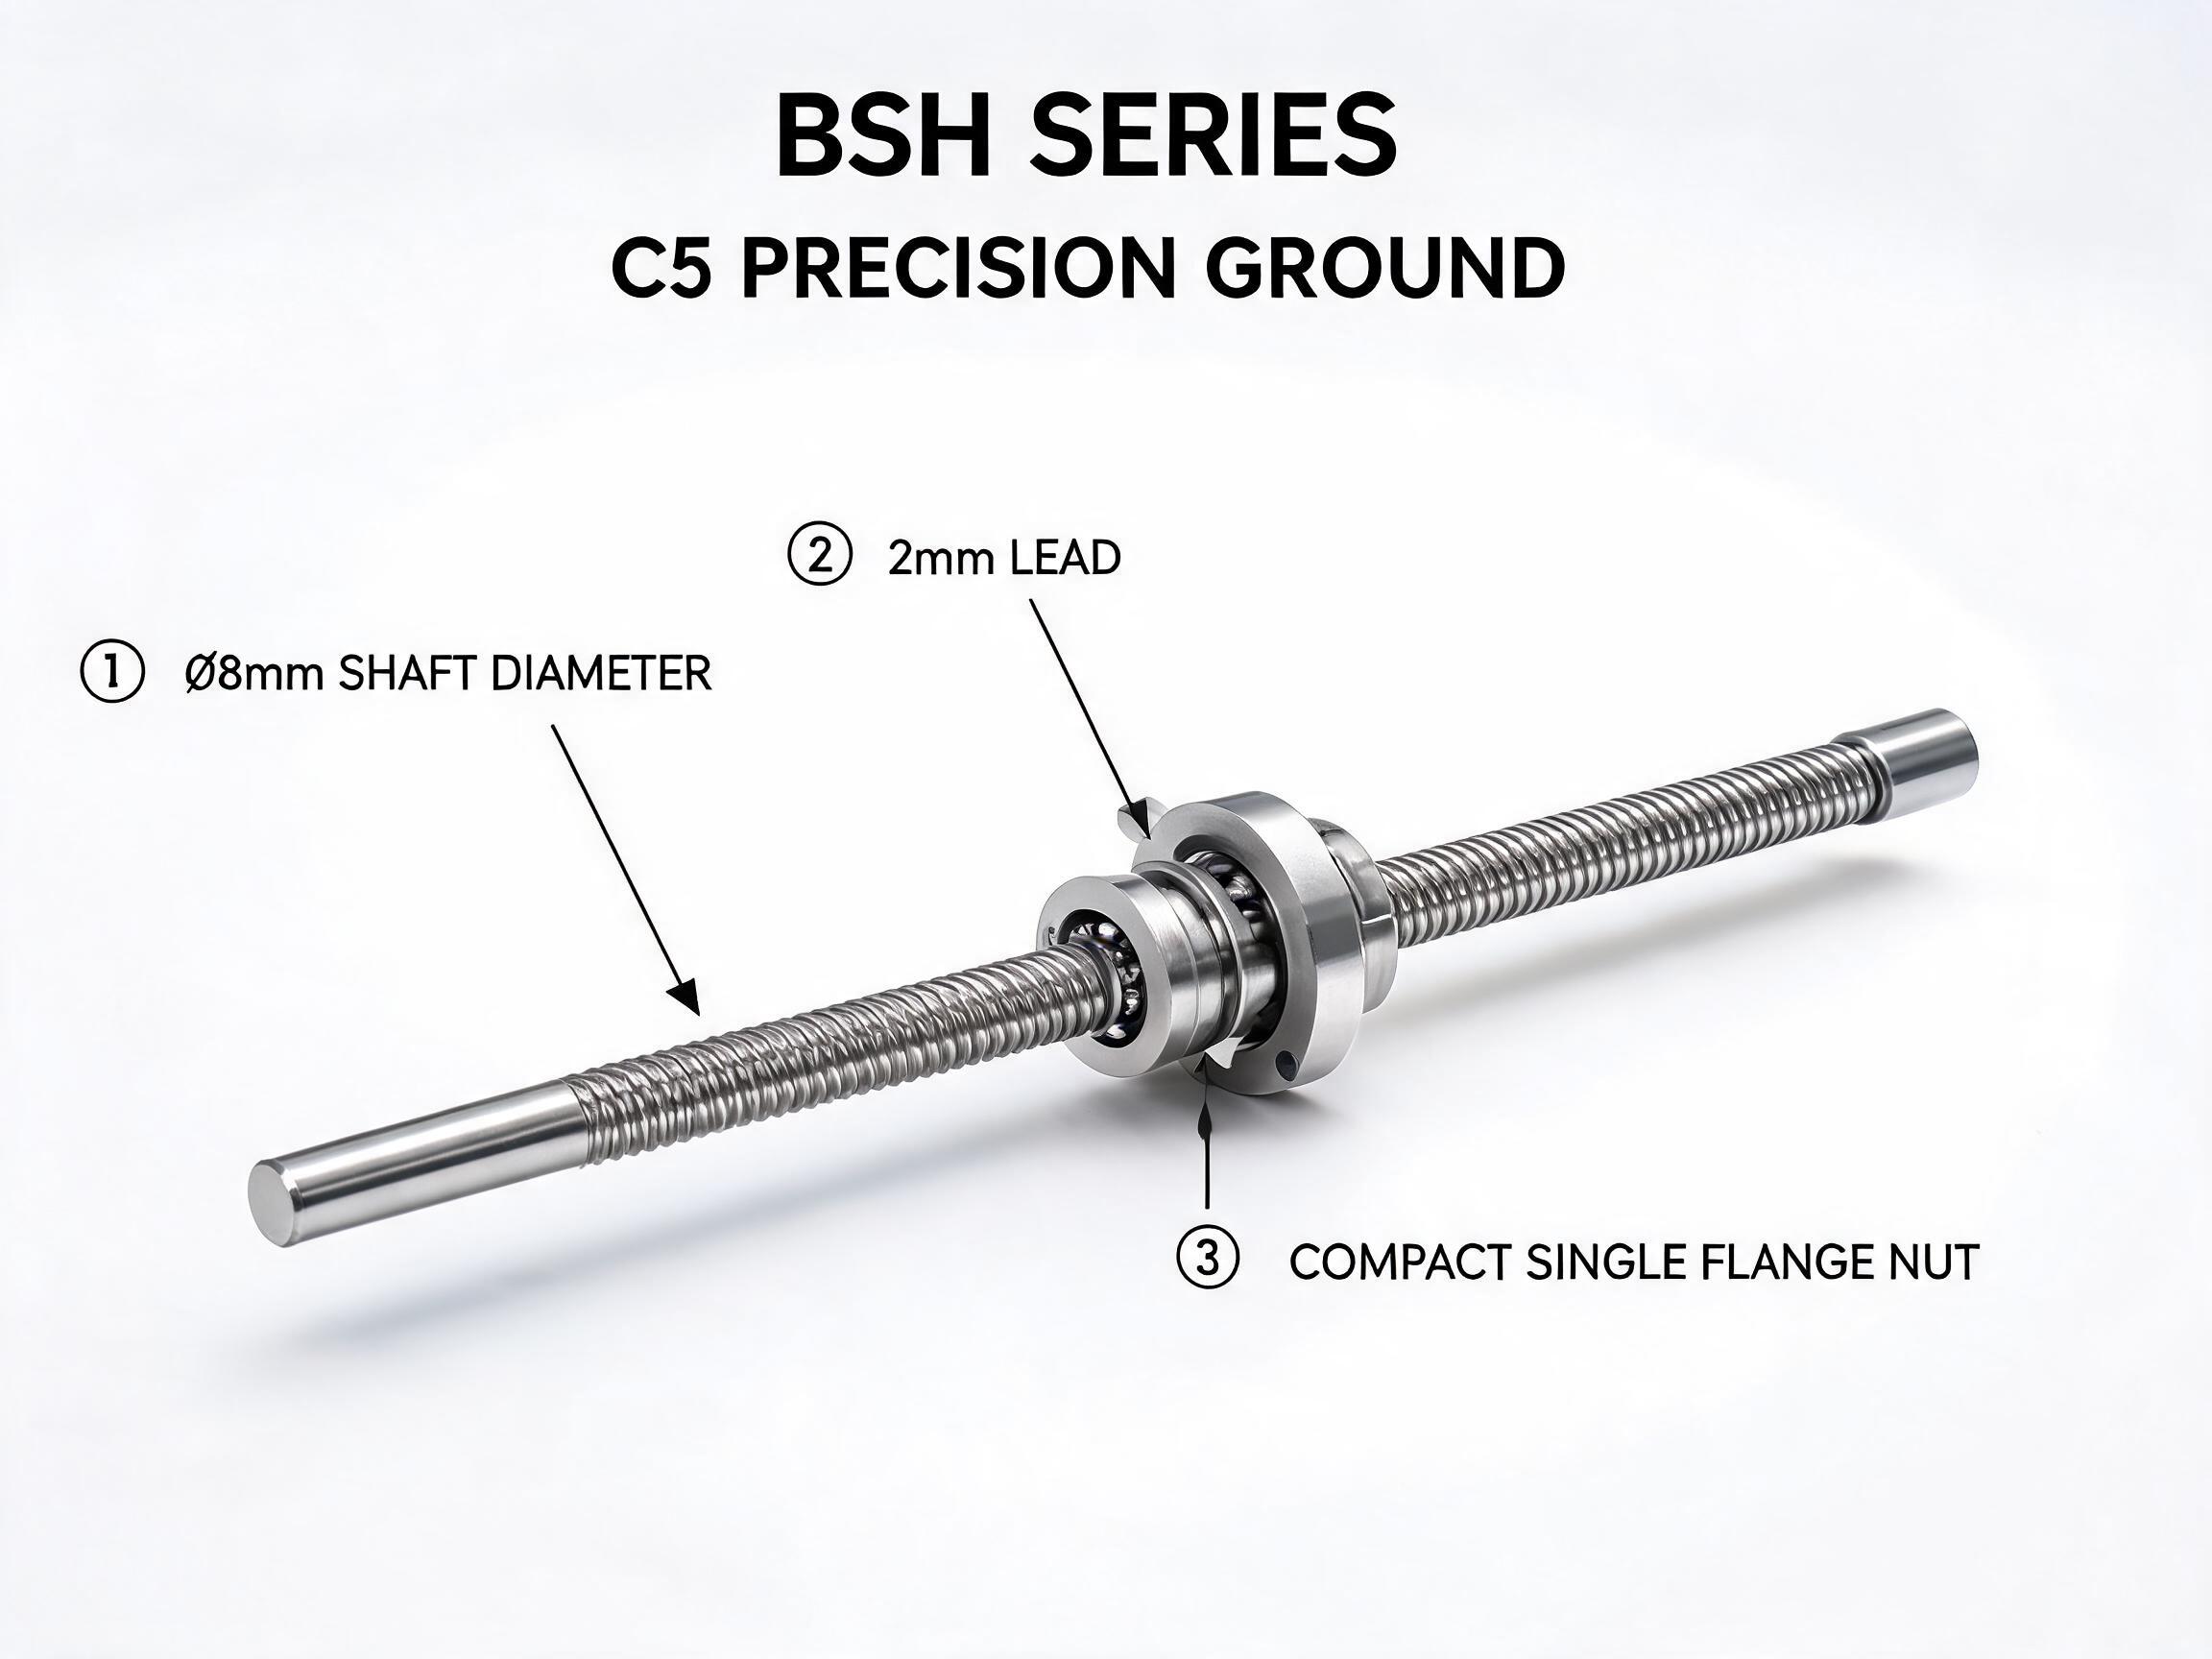
BSH-Serie Miniatur-Präzisionskugelgewindetrieb mit Wellendurchmessern von 6–12 mm und Genauigkeitsklasse C5 (±0,008 mm/300 mm Steigungsgenauigkeit). Kompakte 20-mm-Muttergeometrie und 2,1 kN dynamische Tragzahl bei BSH0802. Entwickelt für medizinische Pipettierroboter, Laborautomation und optische Positioniersysteme, die eine Submikrometer-Auflösung in engen Bauräumen erfordern.

Klasse
Standard Grade
Größe
Multi-size
MOQ 20Technisches Datenblatt ansehen

Wie wähle ich die Steigung für eine Kugelgewindetrieb-Baugruppe?

Beginnen Sie mit Ihrer erforderlichen Lineargeschwindigkeit: Geschwindigkeit (mm/min) gleich Steigung (mm) mal Drehzahl. Eine größere Steigung erreicht dieselbe Geschwindigkeit bei niedrigerer Drehzahl, was Spindelschwingung und Wärme reduziert. Prüfen Sie dann die dynamische Tragzahl der Mutter gegen Ihre Nutzlast und Ihren Einschaltzyklus.

Was ist der Unterschied zwischen C7 gewalzten und C5 geschliffenen Kugelgewindetrieben?

C7 gewalzte Spindeln halten etwa ±0,05 mm pro 300 mm und kosten weniger, geeignet für Fräsen und allgemeine Automatisierung. C5 geschliffene Spindeln halten ±0,008 mm pro 300 mm für Positionierachsen und Präzisionsmaschinen, zu höherem Preis und längerer Lieferzeit.

Wann benötige ich ein Doppelmutter-(DFU)-Kugelgewindetrieb?

Verwenden Sie eine Doppelmutter-Vorspannbaugruppe, wenn die Achse ein Ziel aus beiden Richtungen ohne Spielverlust anfahren muss, beispielsweise bei bidirektionaler Positionierung, Werkzeugwechsel oder Messachsen. Axiales Spiel bleibt unter 0,003 mm.

Können Sie die Baugruppe mit Endbearbeitung und Lagereinheiten liefern?

Ja. Enden können auf Standard-Lagereinheit-Schnittstellen bearbeitet werden, und passende Stützlager und Sitze können mit der Spindel angeboten werden, sodass die Baugruppe montagefertig ankommt.

Wie verhindern Sie Spindelschwingung bei langen Spindeln?

Begrenzen Sie die Drehzahl gemäß der Kritische-Drehzahl-Kurve für die ungestützte Länge, wählen Sie fest-gestützte oder fest-feste Endlagerung und erhöhen Sie den Wellendurchmesser, wo die Geschwindigkeitsanforderung es erfordert – der obige Rechner wendet diese Regeln an.

Lösungsangebot anfordern

Senden Sie Ihre Anforderungen an die Achse — Verfahrweg, Last, Geschwindigkeit und Umgebung — und unsere Ingenieure antworten mit einer passenden Spezifikation und einem Angebot.

Product Inquiry
◆
Product Inquiry
Kugelgewindetrieb-Baugruppenlösung: Steigungs-, Klassen- und Null-Umkehrspiel-Abstimmung für CNC-Achsen
◆