Dongfeng
SFE 系列磨削滚珠丝杠组件
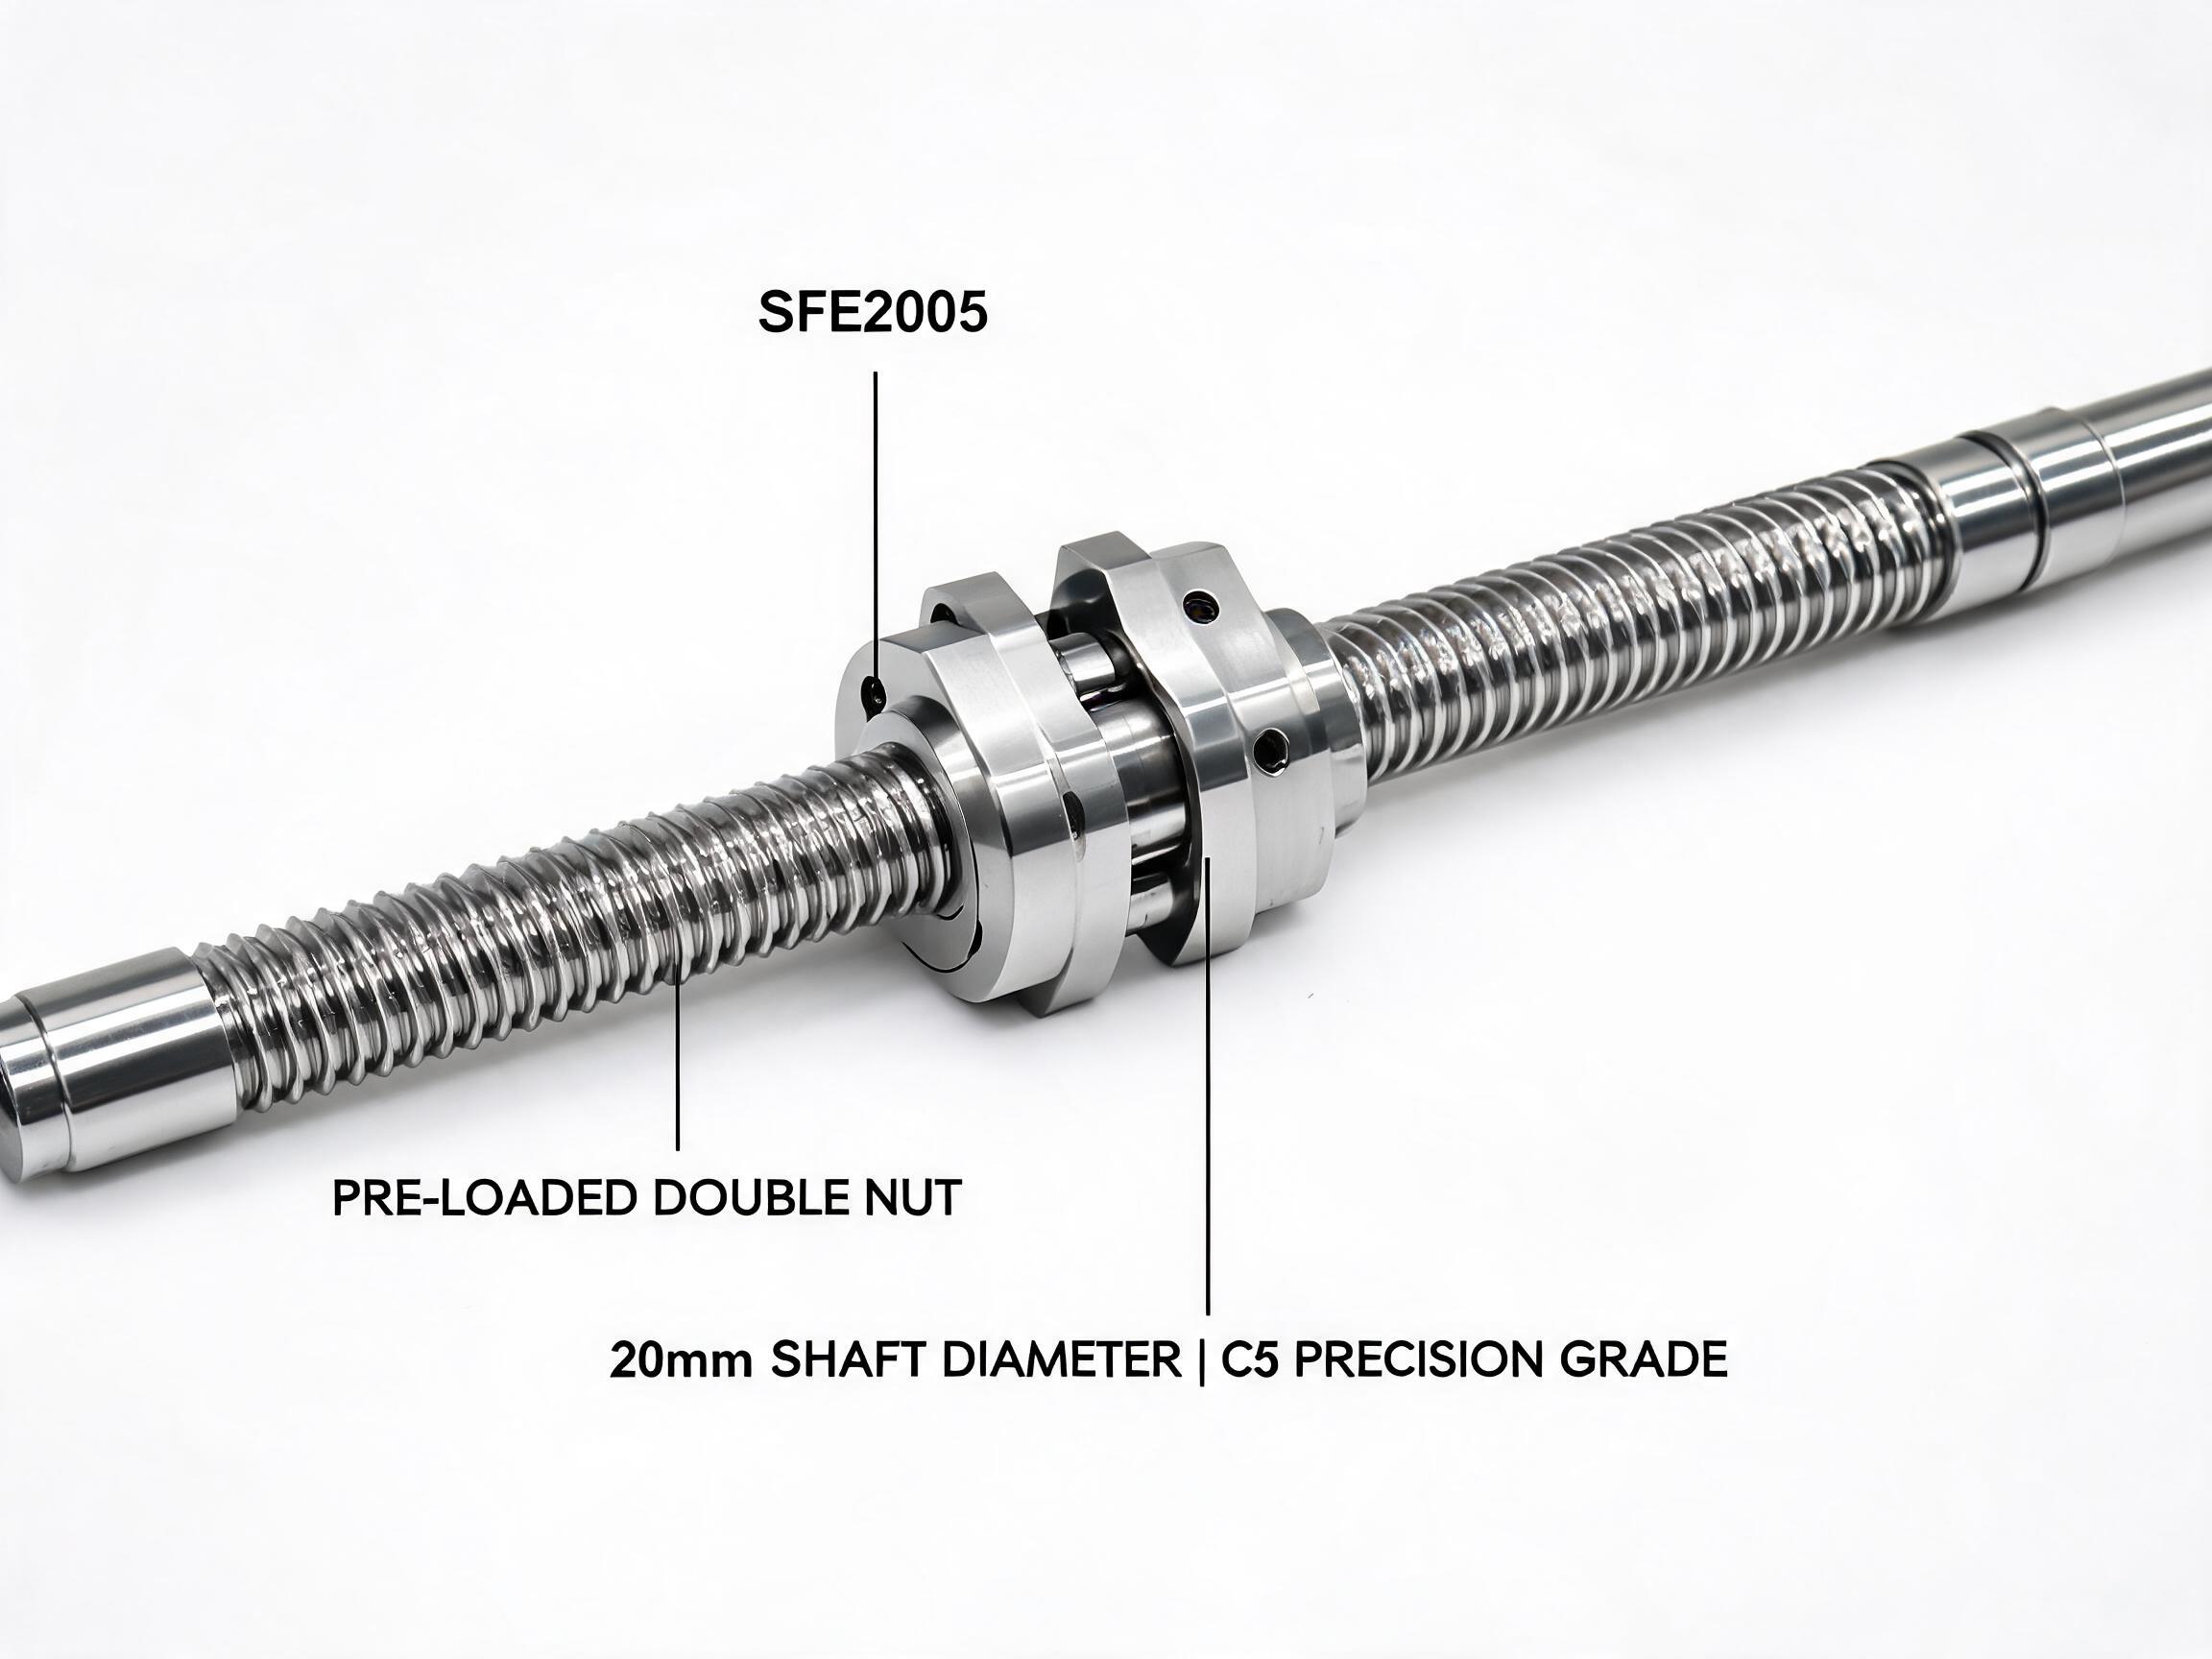
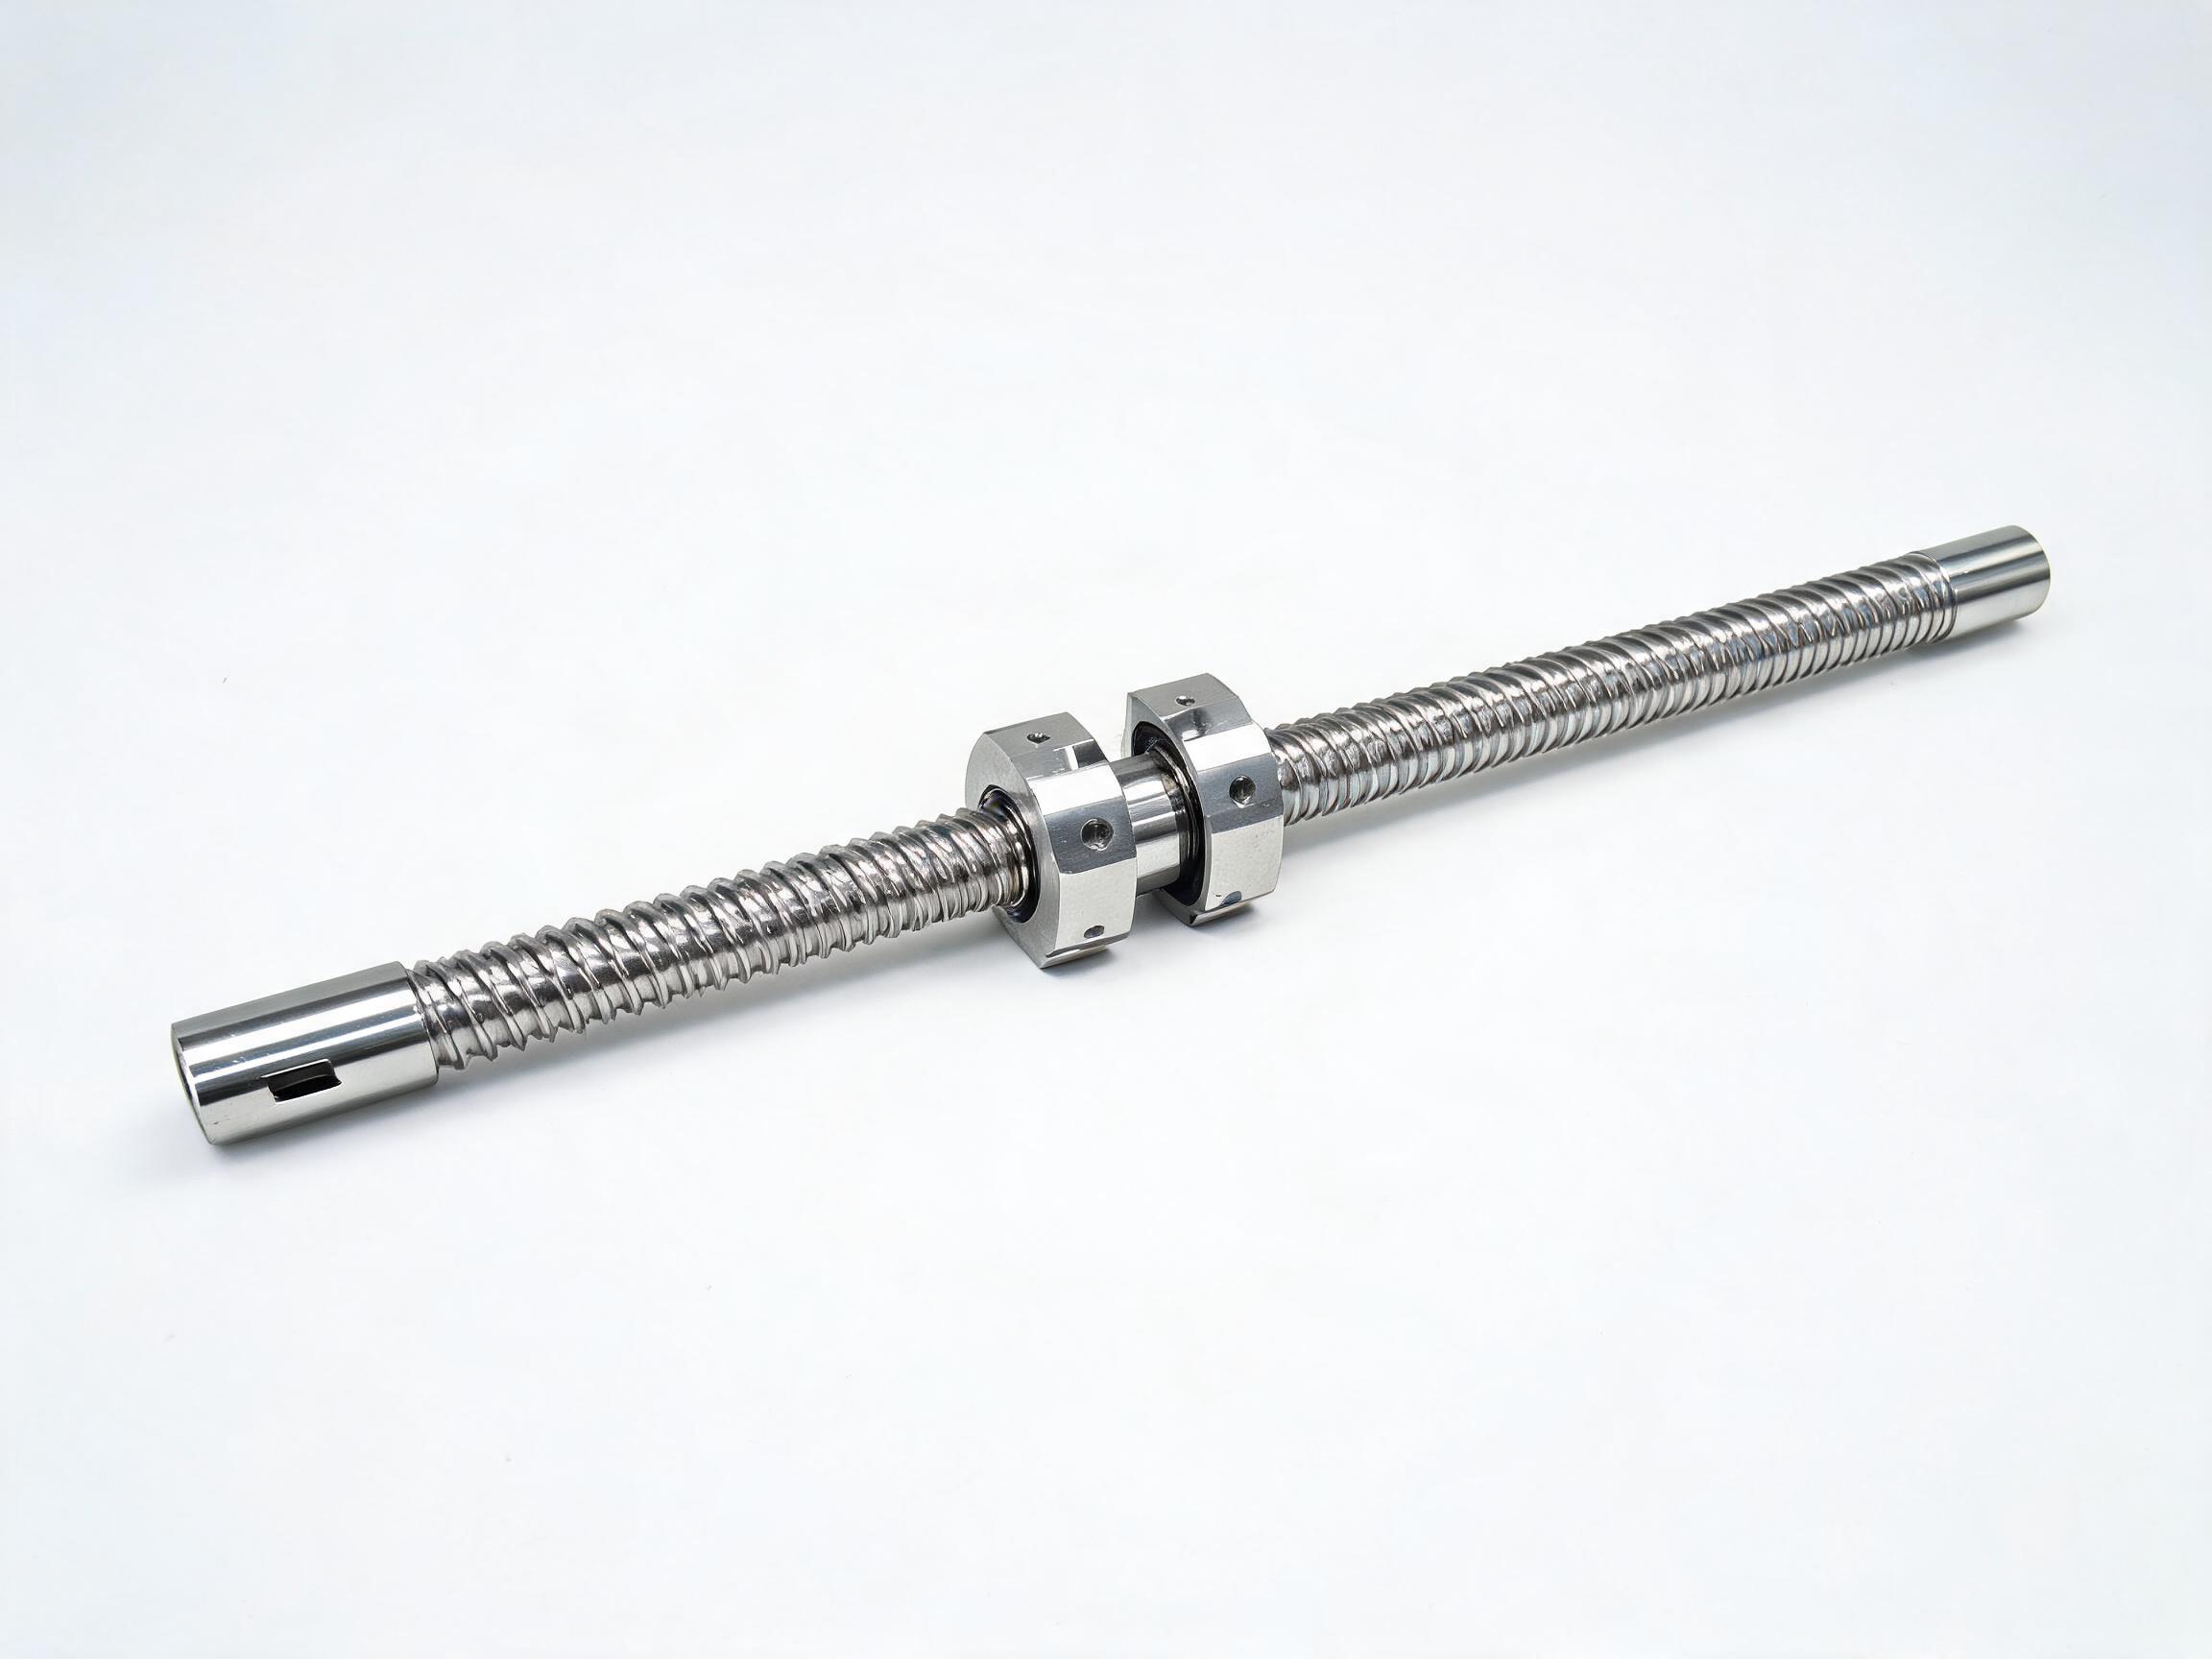
SFE2005 磨削滚珠丝杠组件,C5 精度等级,导程精度 ±0.008 mm/300 mm,轴径 20 mm,导程 5 mm — 专为半导体晶圆处理、医疗成像平台和精密 CNC 应用设计,这些应用对低于 0.01 mm 的位置重复性有严格要求。
主要特点
- C5 精度等级,符合 ISO 3408 — 导程精度 ±0.008 mm/300 mm,预压双螺母轴向间隙低于 0.005 mm
- 轴径 20 mm,导程 5 mm — 热处理后磨削滚道,确保全行程几何一致性
- GCr15 铬钢轴,整体淬硬并精密磨削;螺母体为合金钢,表面处理提高耐腐蚀性
- 供应预压双螺母组件;预压等级可应要求提供(轻/中),以匹配刚度和拖动力矩要求
- 适用于垂直轴和高负载循环应用 — 额定预压条件下轴向刚度高达 280 N/µm
- 标准长度 200 mm 至 1200 mm;可根据客户图纸定制更长轴和特殊端部加工
- 低热增长设计:磨削螺纹几何结构在高进给速度下减少摩擦热,适用于半导体和光学对准平台
- 兼容标准 BK/BF 20 固定轴承座和 SFE2005 螺母座;公制法兰孔位
常见采购问题及我们的解决方案
买方痛点
- 批次间尺寸公差不一致导致设备停机和高昂的返工成本
- 供应商无法提供材料证书、检测报告或 CE 文件,影响清关
- 交期长、最小起订量 (MOQ) 高,导致样品评估和首批订单困难
东风解决方案
- ISO 9001:2015 流程管控,每批生产均进行 CMM 尺寸检测
- 完整文件包:材质证明、SGS 测试报告、CE 符合性声明、装箱单(按要求提供)
- 样品最小起订量 (MOQ) 灵活,1 件起订;批量订单交期 15–20 个工作日
性能数据
- 10 年以上直线运动部件制造经验 — 服务 50+ 出口市场
- 硬度检测 HRC 58–62;尺寸公差符合 JIS / ISO / DIN 标准等级
- CE 与 SGS 认证;生产过程中执行 ISO 9001:2015 质量管理体系
实用记录
| 精度等级 | C5 (ISO 3408) |
|---|---|
| 轴径 | 20 mm |
| 导程 | 5 mm |
| 导程精度 | ±0.008 mm / 300 mm |
| 轴向间隙 | < 0.005 mm(预压双螺母) |
| 材料 | 铬钢(GCr15 / 52100),磨削 |
| 动载荷能力 | 12.7 kN(双螺母) |
| 轴向刚度 | 高达 280 N/µm |
| 标准长度 | 200 mm – 1200 mm |
| 参考 SKU | SFE-2005-600 |
应用适配说明
SFE 系列——研磨滚珠丝杠
当轧制丝杠达到极限时,SFE2005 应运而生。20 mm 轴在整体淬火后进行研磨——而非之前——因此滚道几何形状反映了材料的最终冶金状态。结果:符合 ISO 3408 的 C5 精度等级,导程精度 ±0.008 mm/300 mm,预紧双螺母组件将轴向间隙控制在 0.005 mm 以下。这些数据在半导体晶圆传输台、眼科扫描仪轴或任何 0.01 mm 漂移都会影响产品良率的运动平台上至关重要。
规格
| 参数 | 数值 |
|---|---|
| 精度等级 | C5(ISO 3408) |
| 轴径 | 20 mm |
| 导程 | 5 mm |
| 导程精度 | ±0.008 mm / 300 mm |
| 轴向间隙 | < 0.005 mm(预紧双螺母) |
| 材料 | GCr15 铬钢,精密研磨 |
| 动载荷能力 | 12.7 kN(双螺母组件) |
| 轴向刚性 | 额定预紧下最高 280 N/µm |
| 标准长度 | 200 mm – 1200 mm |
主要特点
淬火后研磨
滚道在热处理后进行研磨,消除淬火过程中引入的变形。这正是 C5 研磨丝杠与 C7 轧制丝杠在持续高循环工况下的区别所在。
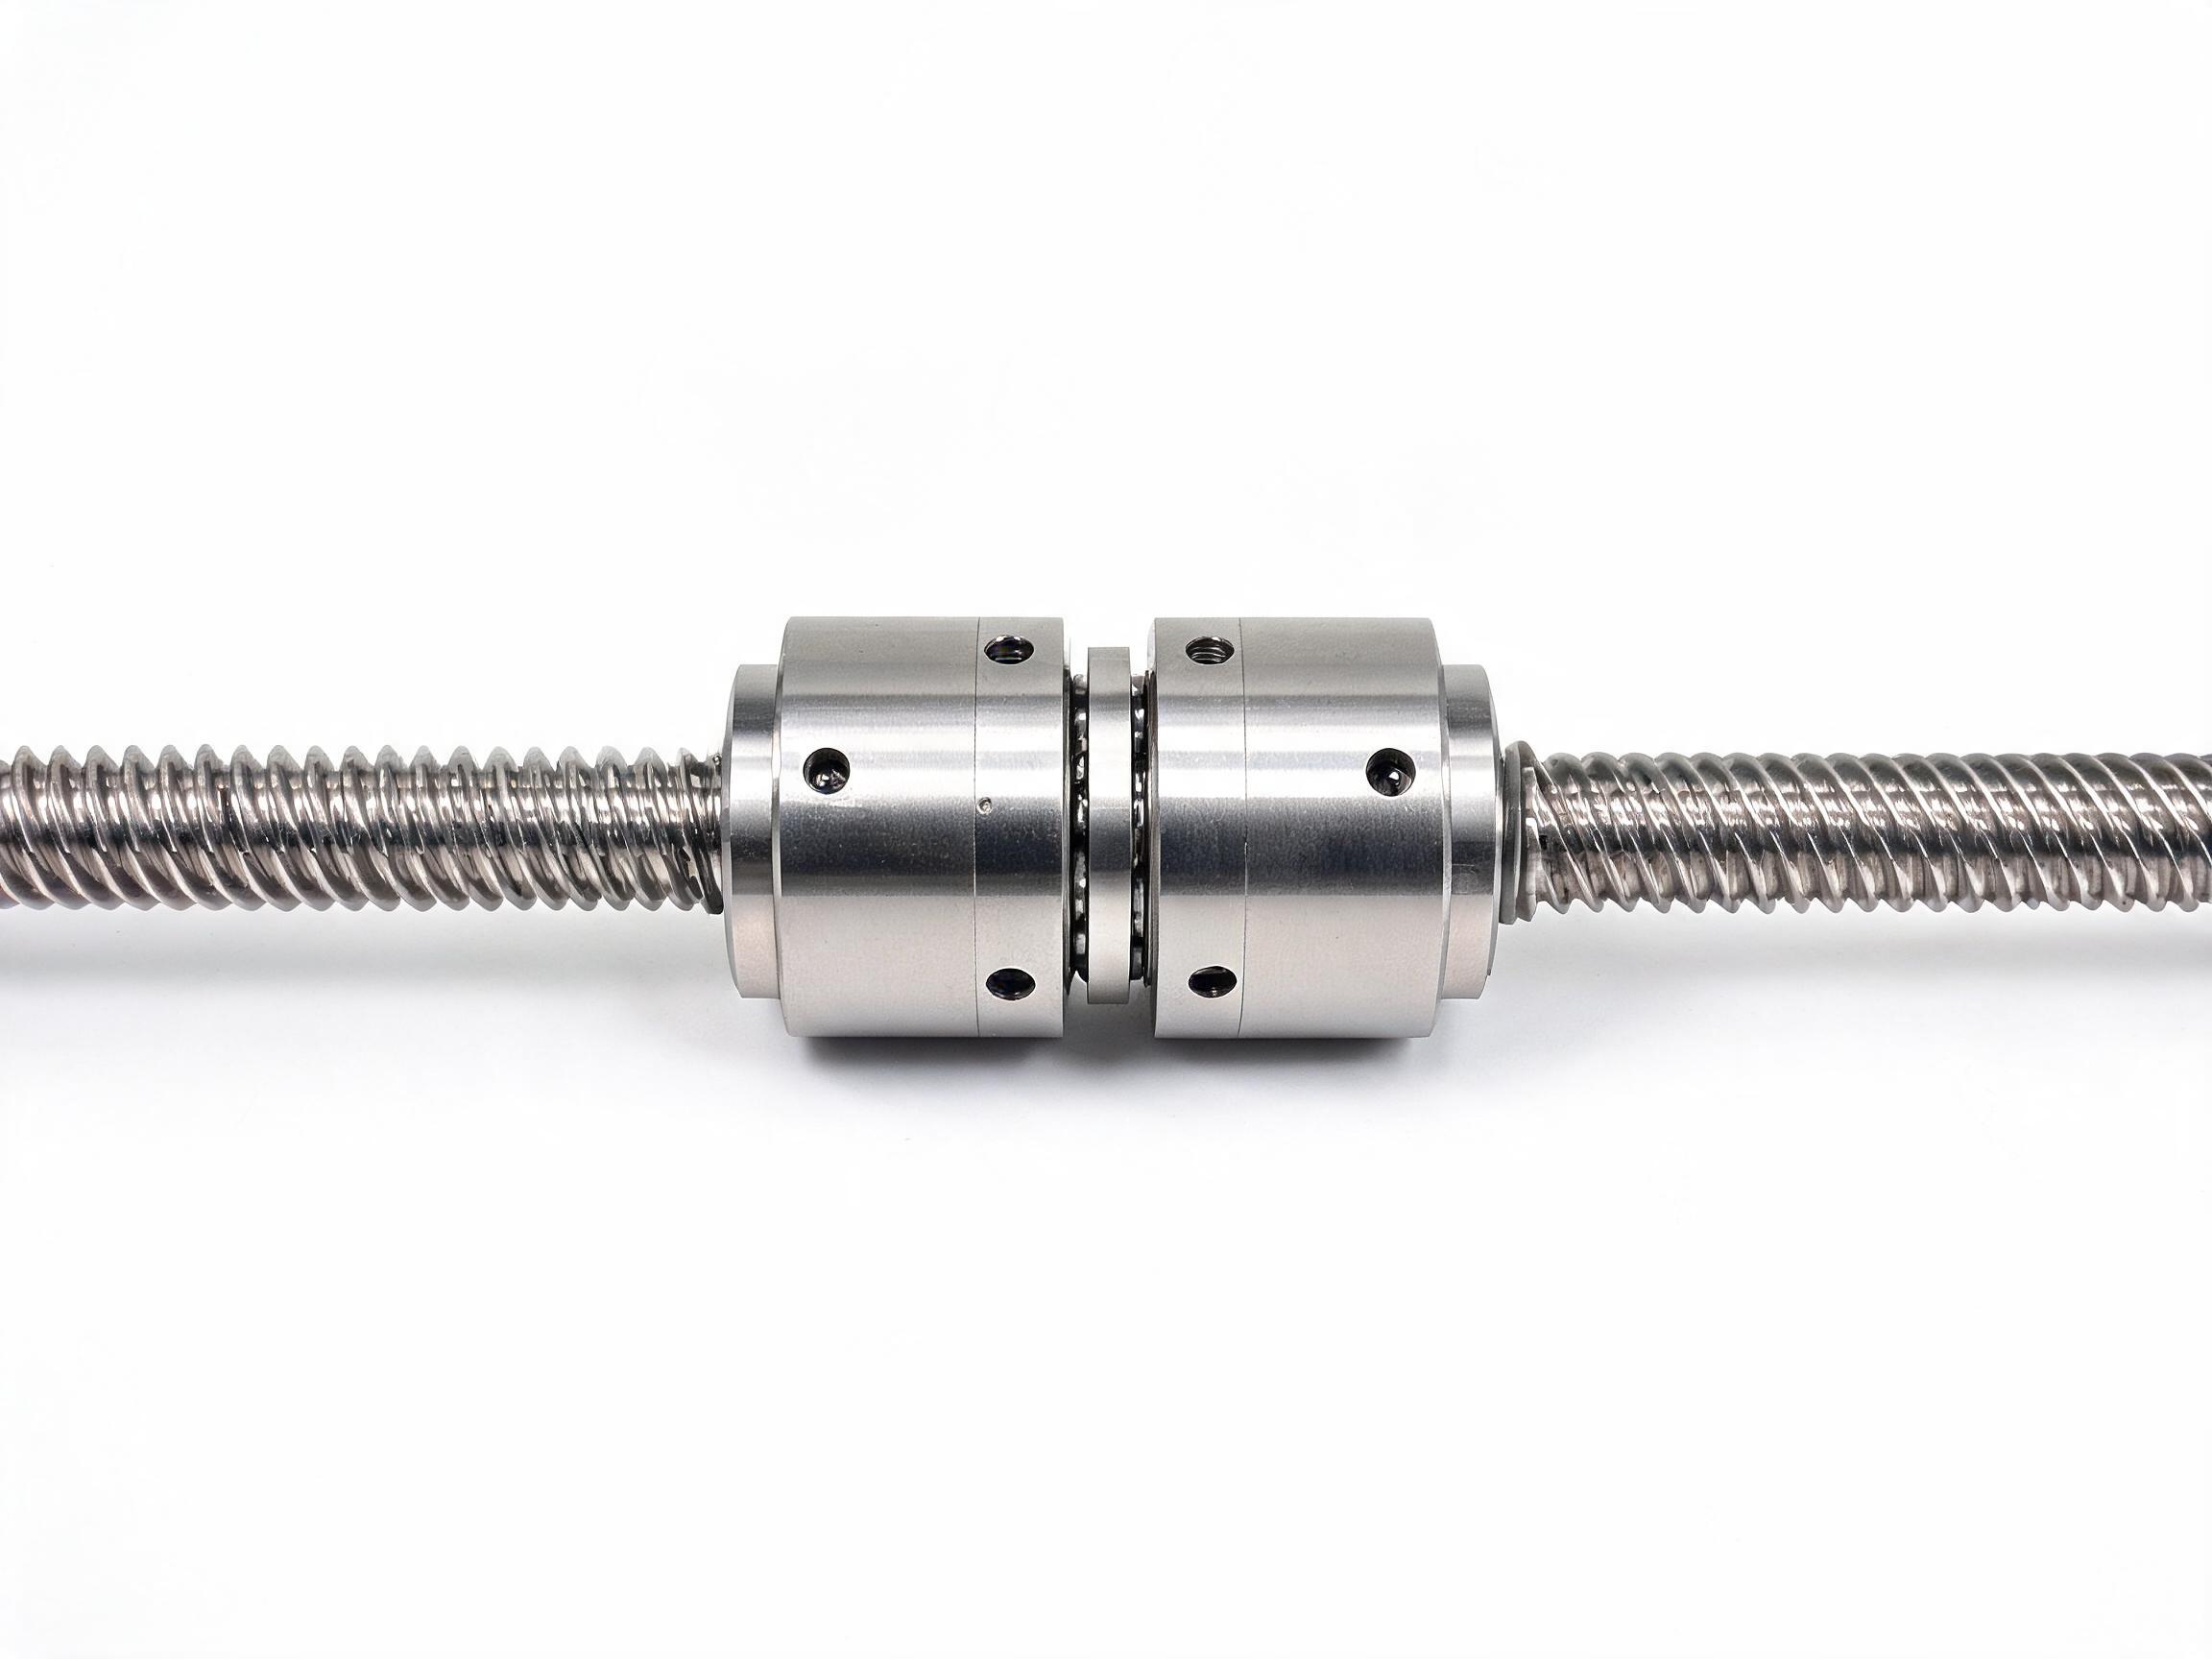
研磨精度预紧双螺母
工厂设定的预紧力消除反向间隙,实现双向定位。可在订购时指定预紧等级(轻预紧或中预紧),以平衡刚性与拖曳扭矩,满足应用需求。
零背隙低热增长
研磨螺纹几何形状在高进给速率下产生的摩擦热低于轧制螺纹——这在长工作循环中,丝杠轴的热膨胀若累积为定位误差时尤为重要。
高刚性目标应用
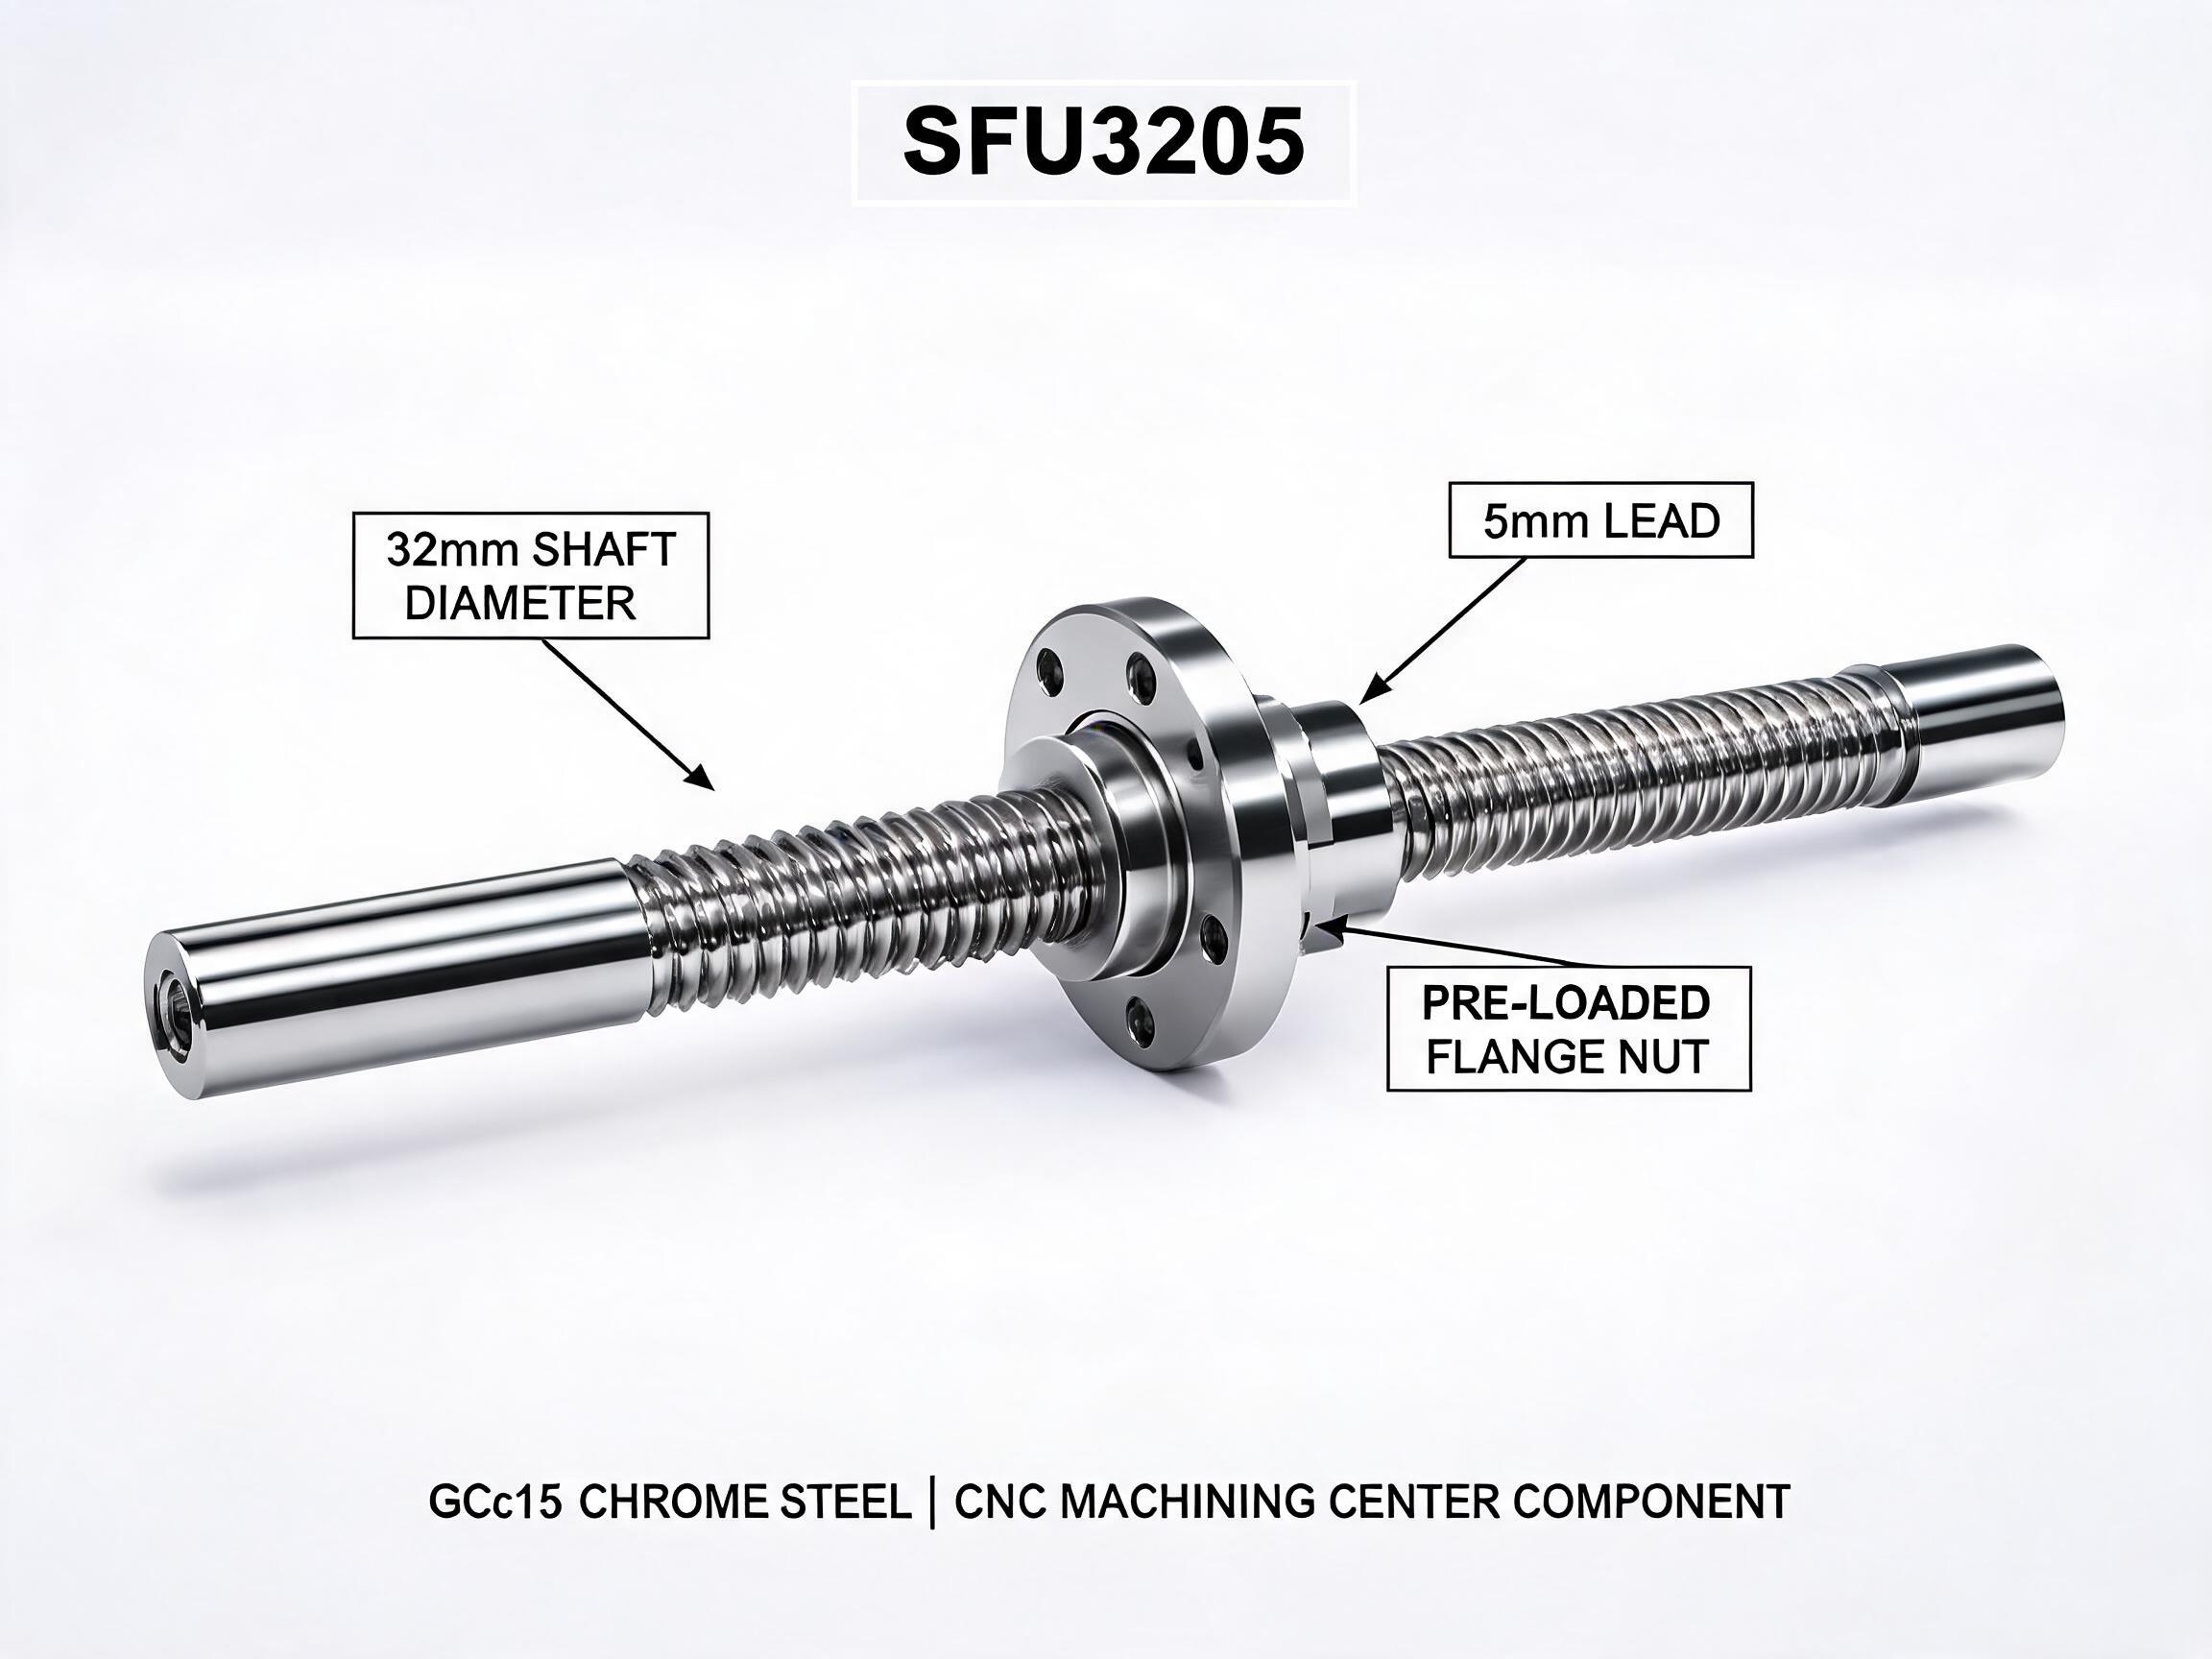
半导体晶圆处理与检测台、医疗成像直线轴(CT、眼科)、精密加工中心(VMC/HMC 进给轴)、光学对准平台和测量设备。对于 C7 公差可接受的轻型台式 CNC 和雕刻机,SFU 轧制系列提供了更具成本效益的替代方案。
常见问题
SFE 研磨系列的最小起订量 (MOQ) 是多少?
最小起订量为每种配置(直径 + 导程 + 长度组合)10 件。对于混合长度或定制端部加工,最小起订量和交期需根据询价确认——研磨系列通常为 20–35 个工作日,而标准轧制系列为 7–15 个工作日。
预紧等级是固定的,还是可以定制?
预紧等级可在订购时指定为轻预紧或中预紧。轻预紧适用于需要低拖曳扭矩的高速轴;中预紧适用于需要更高轴向刚度的应用。可应要求提供精确的预紧力值和相应的拖曳扭矩数据。
你们提供材质证明或检验报告吗?
可应要求提供材料证书(GCr15 炉号可追溯性)和尺寸检验报告,适用于需要文档的订单。请在询价阶段注明,以便我们将检验时间计入交期。
为什么选择东风轴承
厦门东风轴承机电有限公司 — 工厂直供,10 年以上精密直线运动制造经验
ISO 9001:2015、CE 符合性声明、SGS 测试报告。可提供符合欧盟和北美进口要求的文件。
12 条精密磨削和 CNC 加工线;直线轴承和导轨系列月产能 500,000+ 件。
德国、美国、日本、韩国、印度、东南亚及其他 40 多个国家。FOB 厦门,可选 DHL / FedEx / 海运。
下单前提供技术选型支持。随货提供尺寸图纸、材质证明和检验报告。制造缺陷质保 12 个月。
制造工艺与质量保证
精密加工
CNC 磨削中心将滚珠滚道几何精度控制在 ±0.003 mm 以内。感应淬火针对接触区,硬度达 HRC 58–62,且不会使整体脆化。
CMM 尺寸检测
每批产品均通过三坐标测量机 (CMM) 验证。关键尺寸——内径、外径、长度、滚道半径——均按 JIS / ISO 公差带记录。
认证与质检
ISO 9001:2015 体系管控原材料入库、过程检验和最终检验。每批装运均可按要求提供 SGS 和 CE 文件。
展会与合作伙伴
广交会和汉诺威工业博览会的常驻展商。与欧洲和亚洲的自动化集成商及机床 OEM 建立了稳定的供应合作关系。
客户应用案例
相关技术文章
针对该产品品类的技术指导和应用洞察。