SKU询价单 (RFQ)
Standard Grade
SFU 系列轧制滚珠丝杠组件
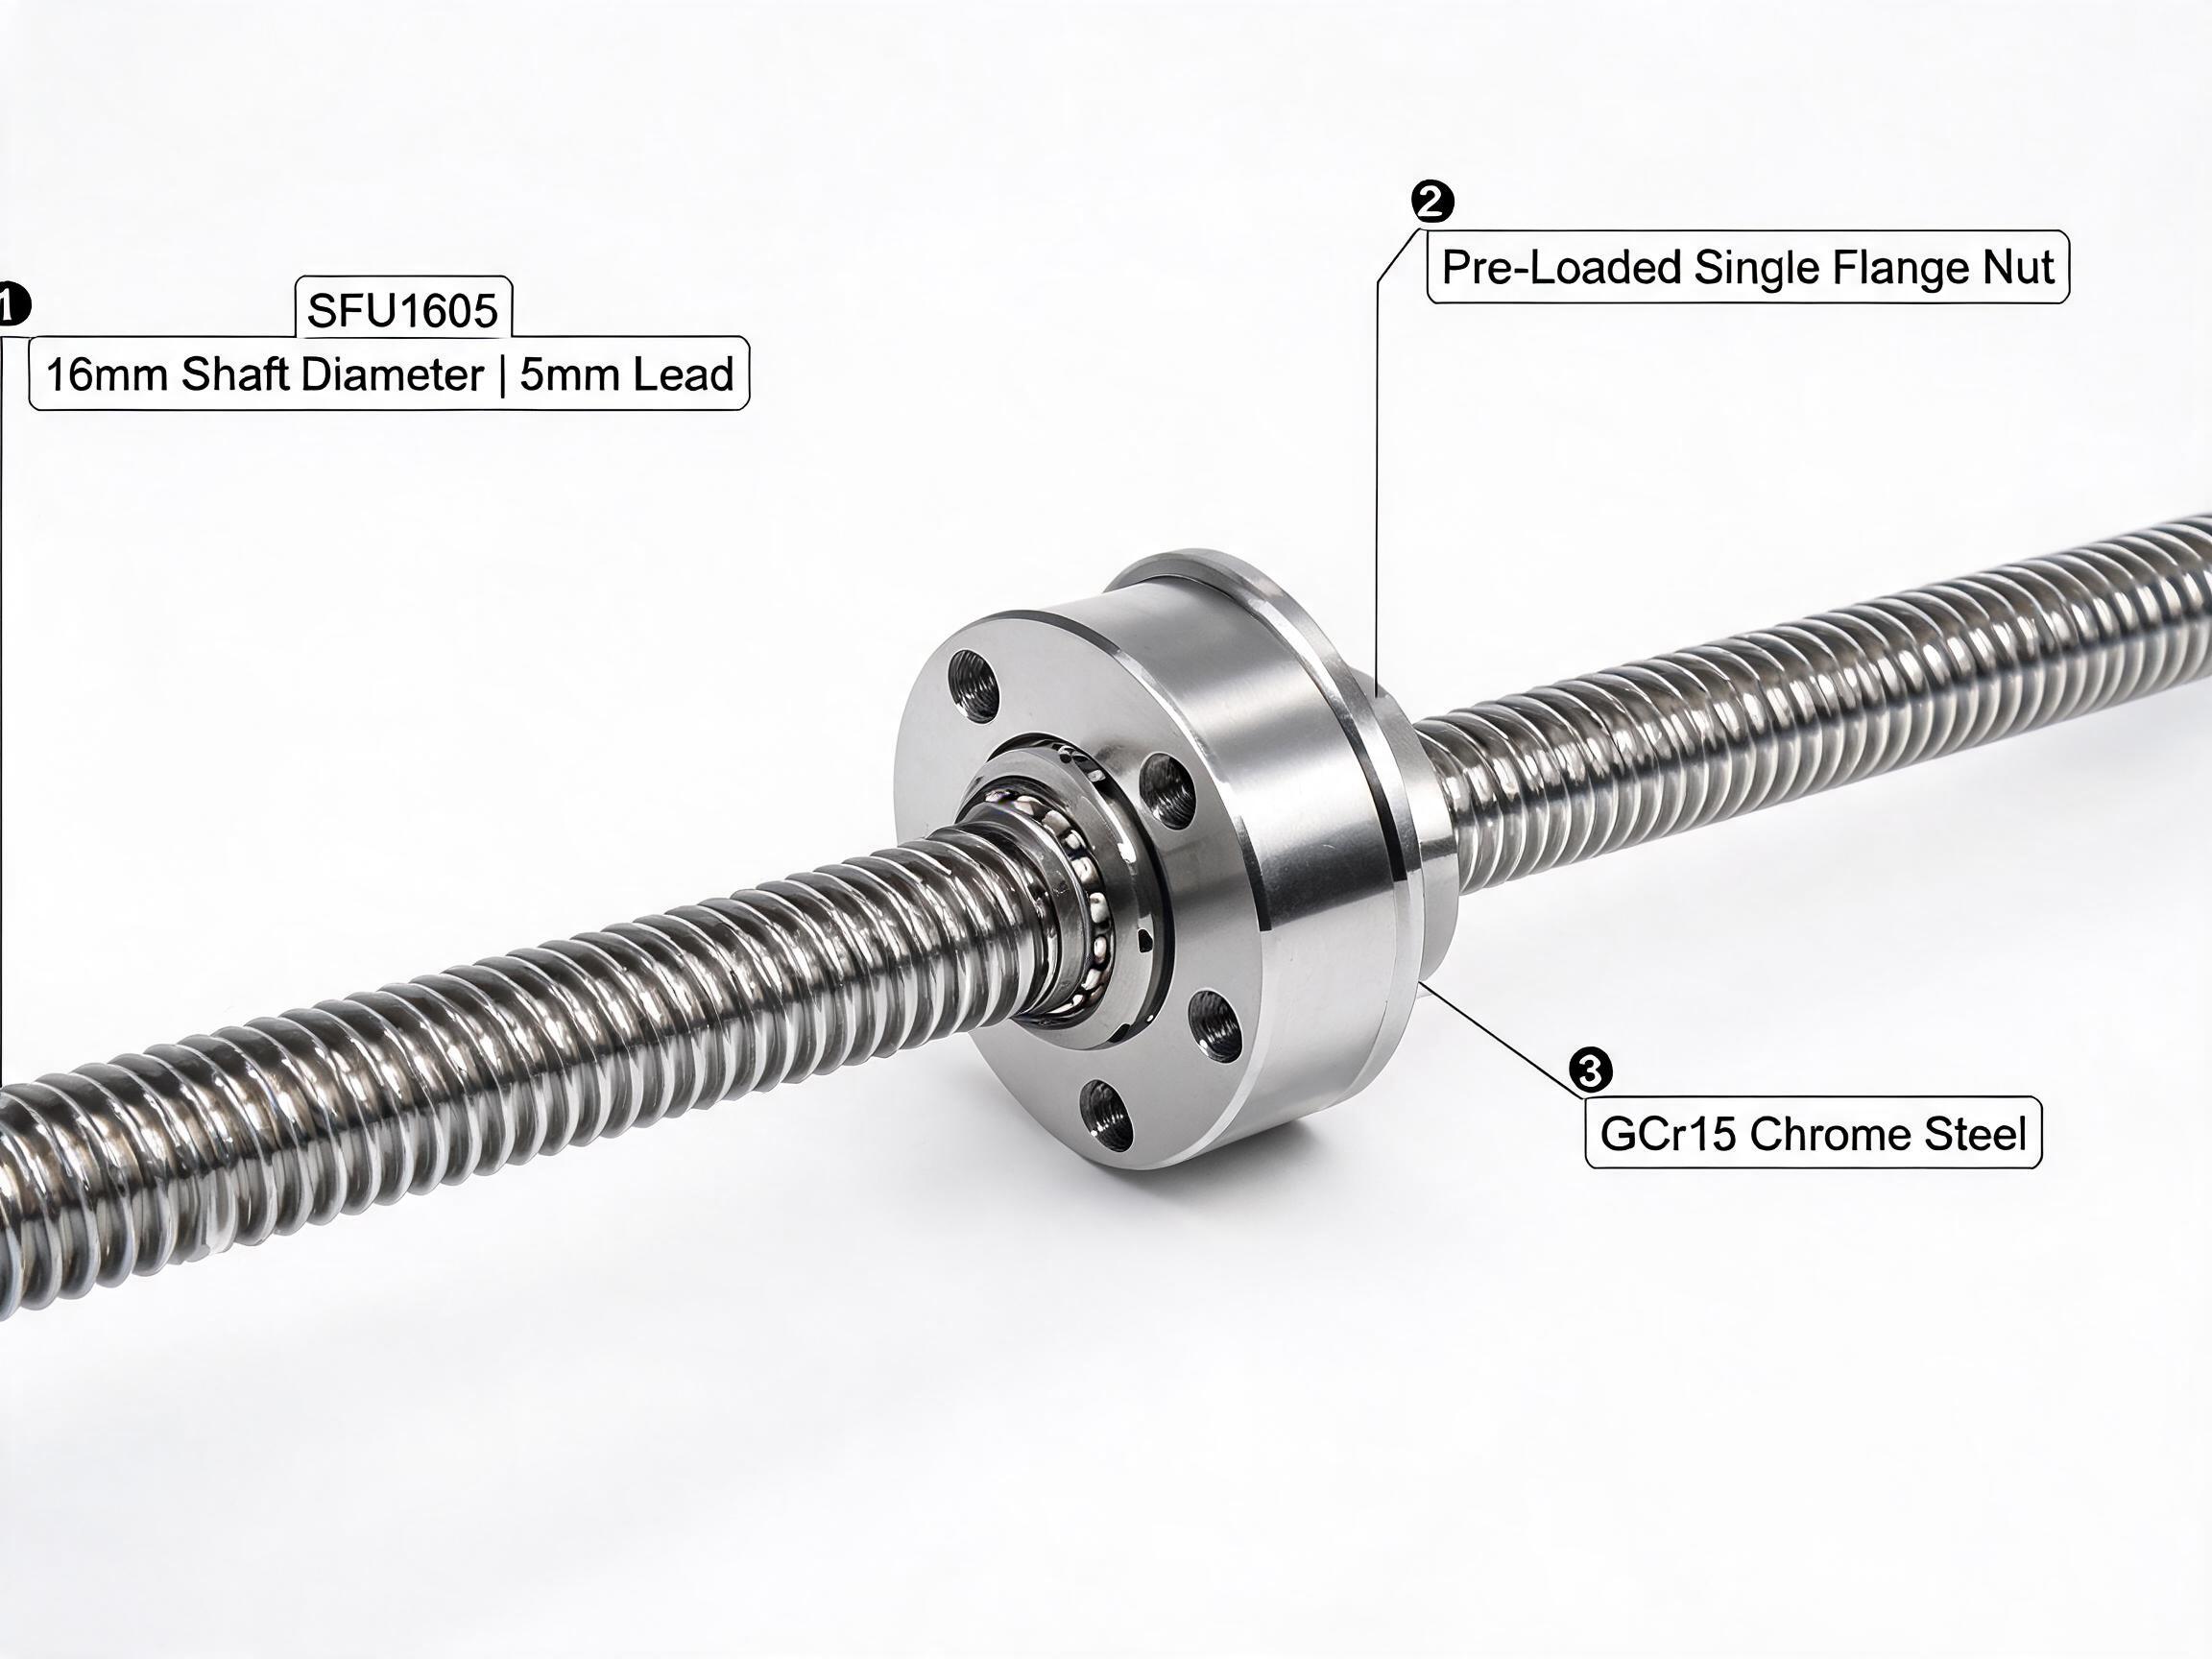
SFU1605 滚珠丝杠组件,C7 精度等级,导程 5 mm,预紧单螺母——适用于 3D 打印机、激光雕刻机及轻型 CNC 龙门轴,在 ±0.05 mm/300 mm 定位精度下即可满足低成本直线运动需求的场景。
- 等级
- Standard Grade
- 尺寸
- Multi-size
最小起订量 (MOQ) 50查看技术规格书
按目录页选型的滚珠丝杠组件常在调试时失败:错误的导程使转速超过临界转速,且无文件证明的精度等级无法验证。本方案根据您的轴匹配导程、等级与端部固定,并提供 C7/C5 检验记录与零背隙双螺母选项。
为 CNC 或自动化轴采购滚珠丝杠组件充满代价高昂的弯路。买方常按纸面数据选定导程,却在调试时发现要达到目标快移速度,转速会超过丝杠临界转速,导致丝杠甩动。另一些买方接受了自认为固有的间隙,却在定位轴上失去双向重复精度。而未附导程精度文件的组件到货后,连检验单都没有,无从交涉。
东枫以工程系统而非单根丝杠的形式供货。符合 ISO 3408 的轧制 C7(SFU)与磨制 C5(SFE)丝杠覆盖成本导向与精密轴;DFU 双螺母组件采用精密隔套预压,轴向游隙低于 0.003 mm;BSH 微型磨制丝杠覆盖 12 mm 以下轴径,适用于实验室与医疗自动化。端部按您的固定座接口加工,组件连同配套支撑轴承可直接装入您的轴系。
客户 / 需求: 一家雕刻机制造商需要 3 m 的 X 轴行程,快移速度 12 m/min。 问题: 其 5 mm 导程丝杠需达到 2,400 rpm 才能实现目标速度,且在行程两端出现明显甩动噪声。
数据来源: 该制造商的轴调试报告,转速与快移速度在设备验收时记录。
来源:制造商项目工程师分享的调试报告。
客户 / 需求: 一家模具制造商对重型锁模模板轴进行改造。 问题: 磨损的梯形丝杠产生间隙,导致重新定位精度丧失。
数据来源: 客户维护团队在改造前后用千分表测量的数据,记录在其服务表中。
来源:客户维护日志中的改造千分表读数。
★★★★★
通过贸易平台发送的雕刻机龙门改造项目询价单 (RFQ)。
“他们的工程师在下单前就质疑了我的导程选择,而不是事后。10 mm 导程版本通过调试,未触及伺服极限。”
来源类型:平台订单评价及制造商调试邮件。
★★★☆☆
通过经销合作伙伴签订的换模轴改造直接工厂合同。
“双螺母组件到货时带有自身的轴向游隙测量数据。我方千分表复测结果在一微米以内吻合。”
来源类型:年度采购记录与来料测量日志。
★★★★★
自动化集成商针对半导体搬运平台的样品请求。
“C5 导程精度单与我方 CMM 读数在 ±0.008 mm/300 mm 范围内吻合。一次会议就终结了等级之争。”
来源类型:集成商 CMM 报告与我方检验记录比对。
询价时请索取精度等级证书与导程精度检验单;每批 C5 订单均附独立测量记录。
SFU1605 滚珠丝杠组件,C7 精度等级,导程 5 mm,预紧单螺母——适用于 3D 打印机、激光雕刻机及轻型 CNC 龙门轴,在 ±0.05 mm/300 mm 定位精度下即可满足低成本直线运动需求的场景。
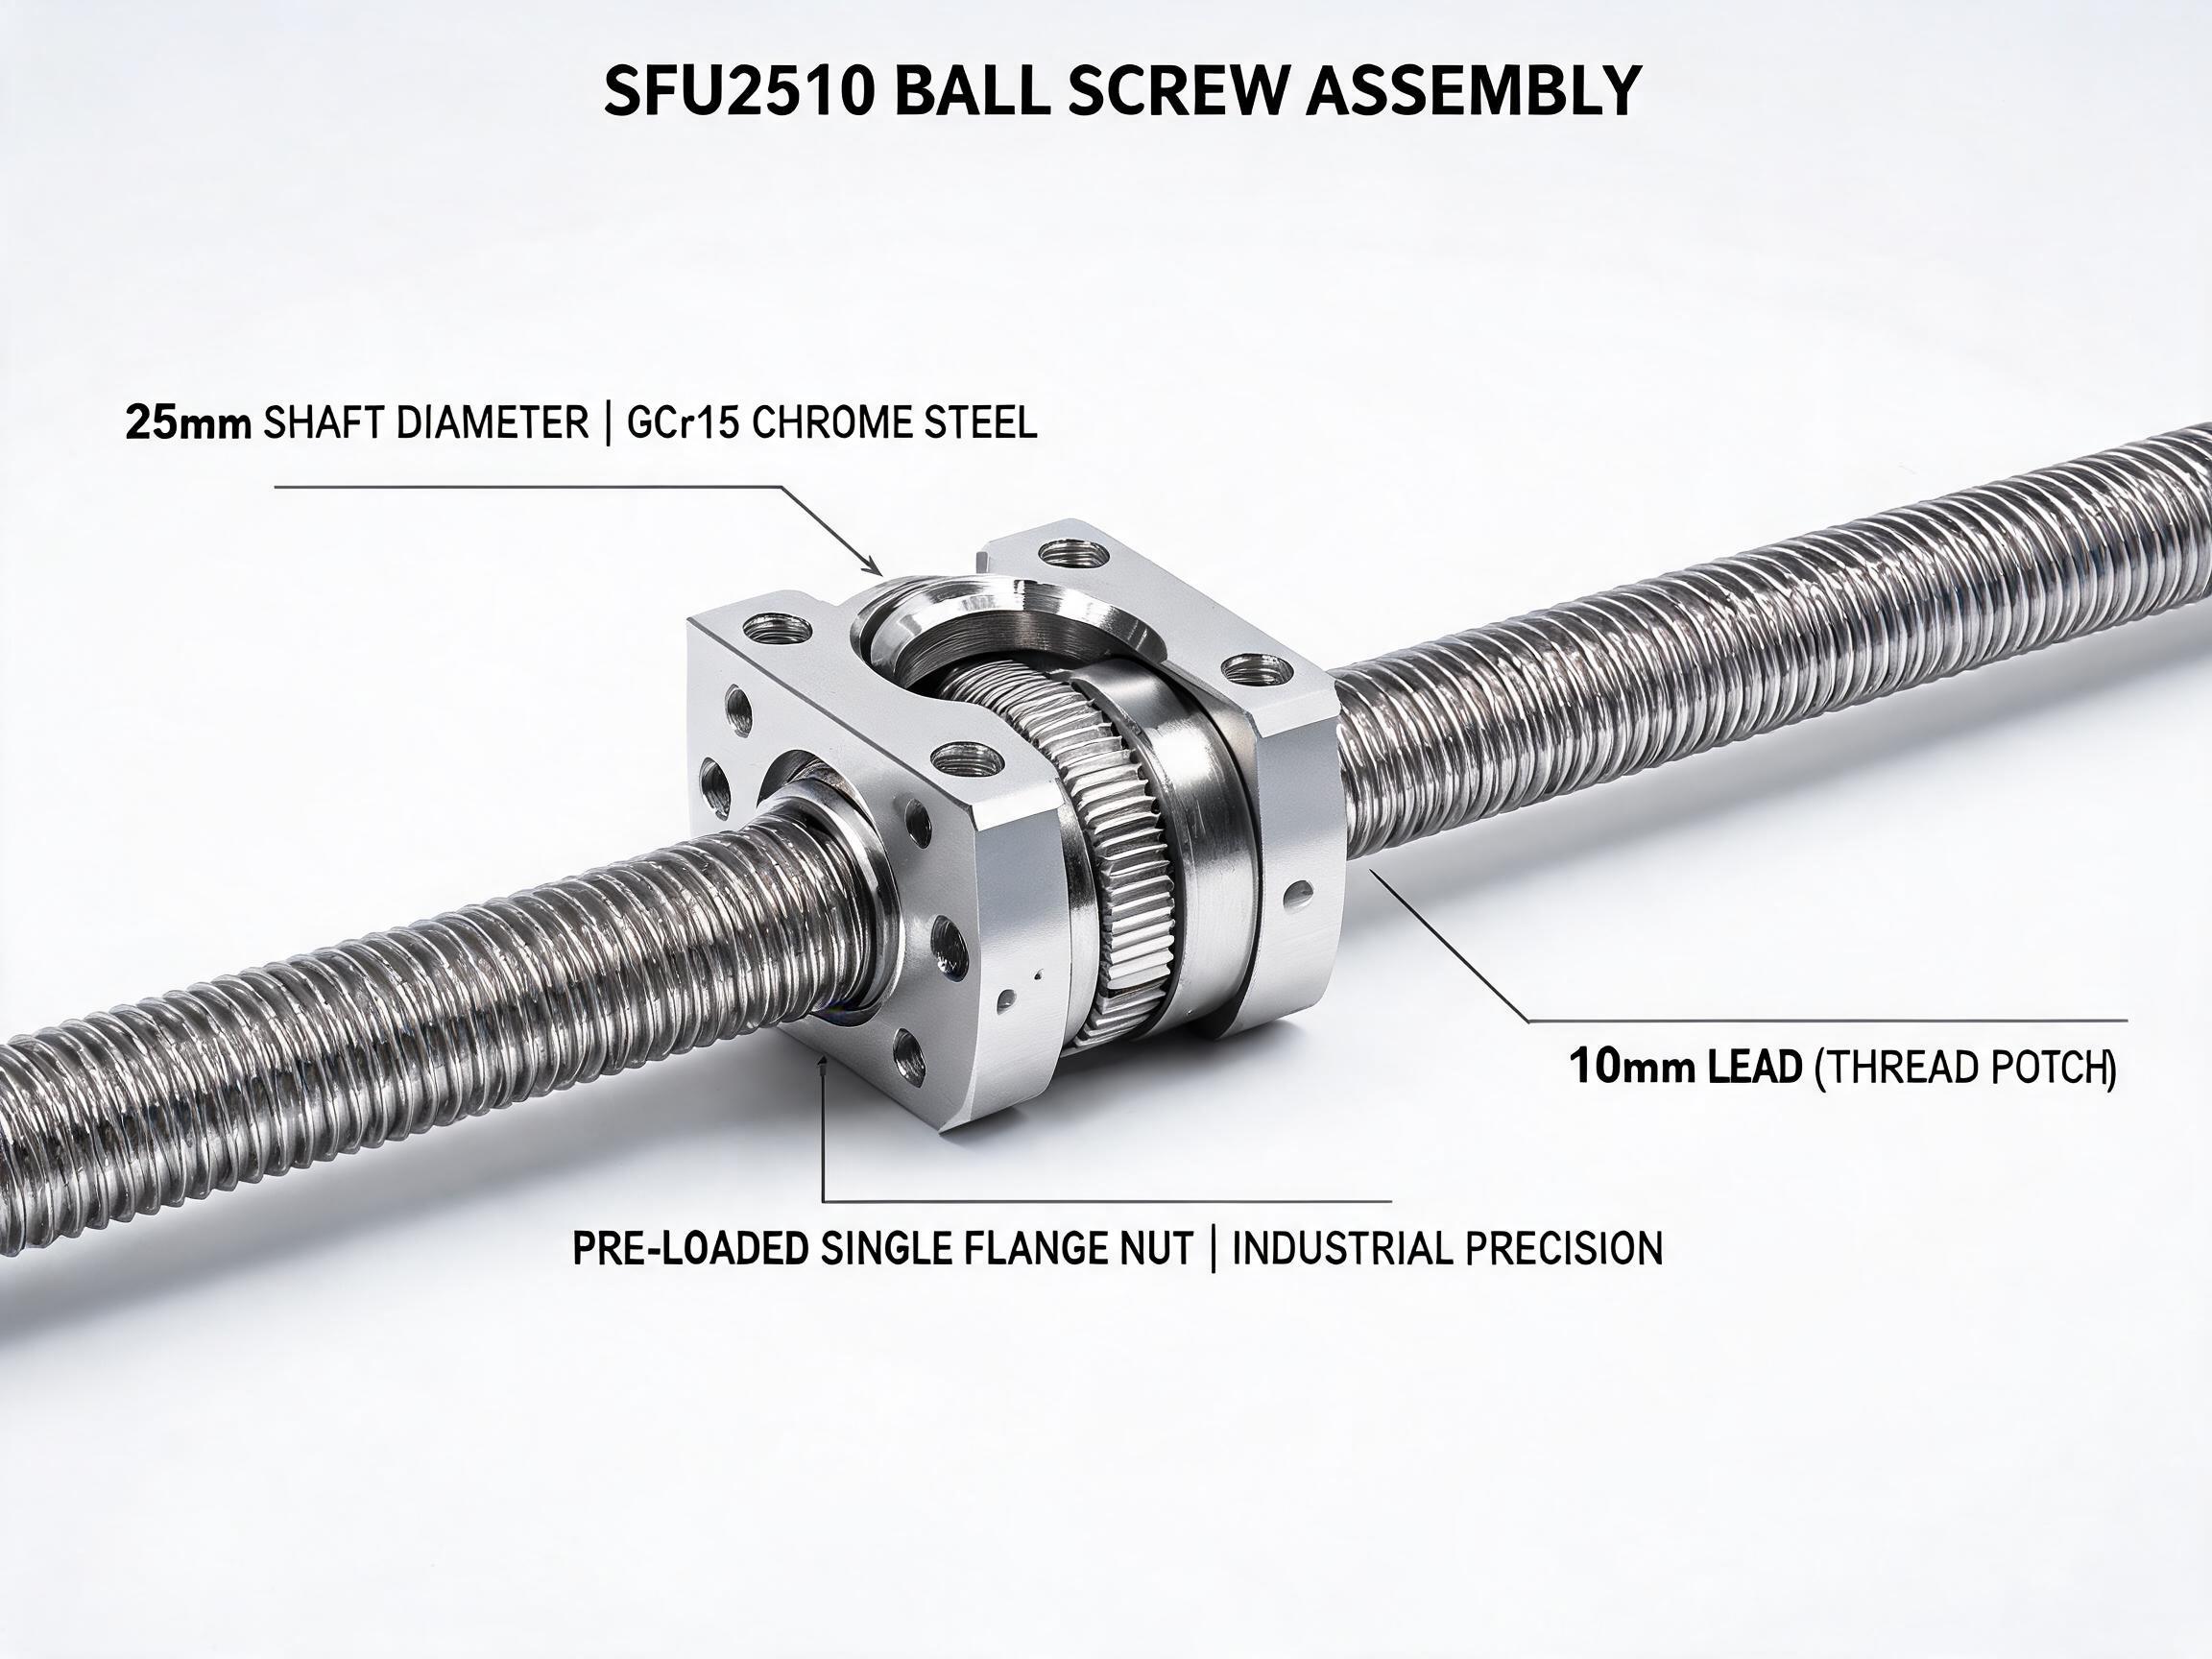
SFU2510 滚珠丝杠组件,轴径 25 mm,导程 10 mm,C7 精度等级下动载荷达 17.2 kN(为 SFU1605 的 2.5 倍)。适用于行程最长 3 m 的中型 CNC 雕刻机 X/Y 轴、等离子切割台以及木工龙门机,这些场合下 SFU1605 的承载能力不足。
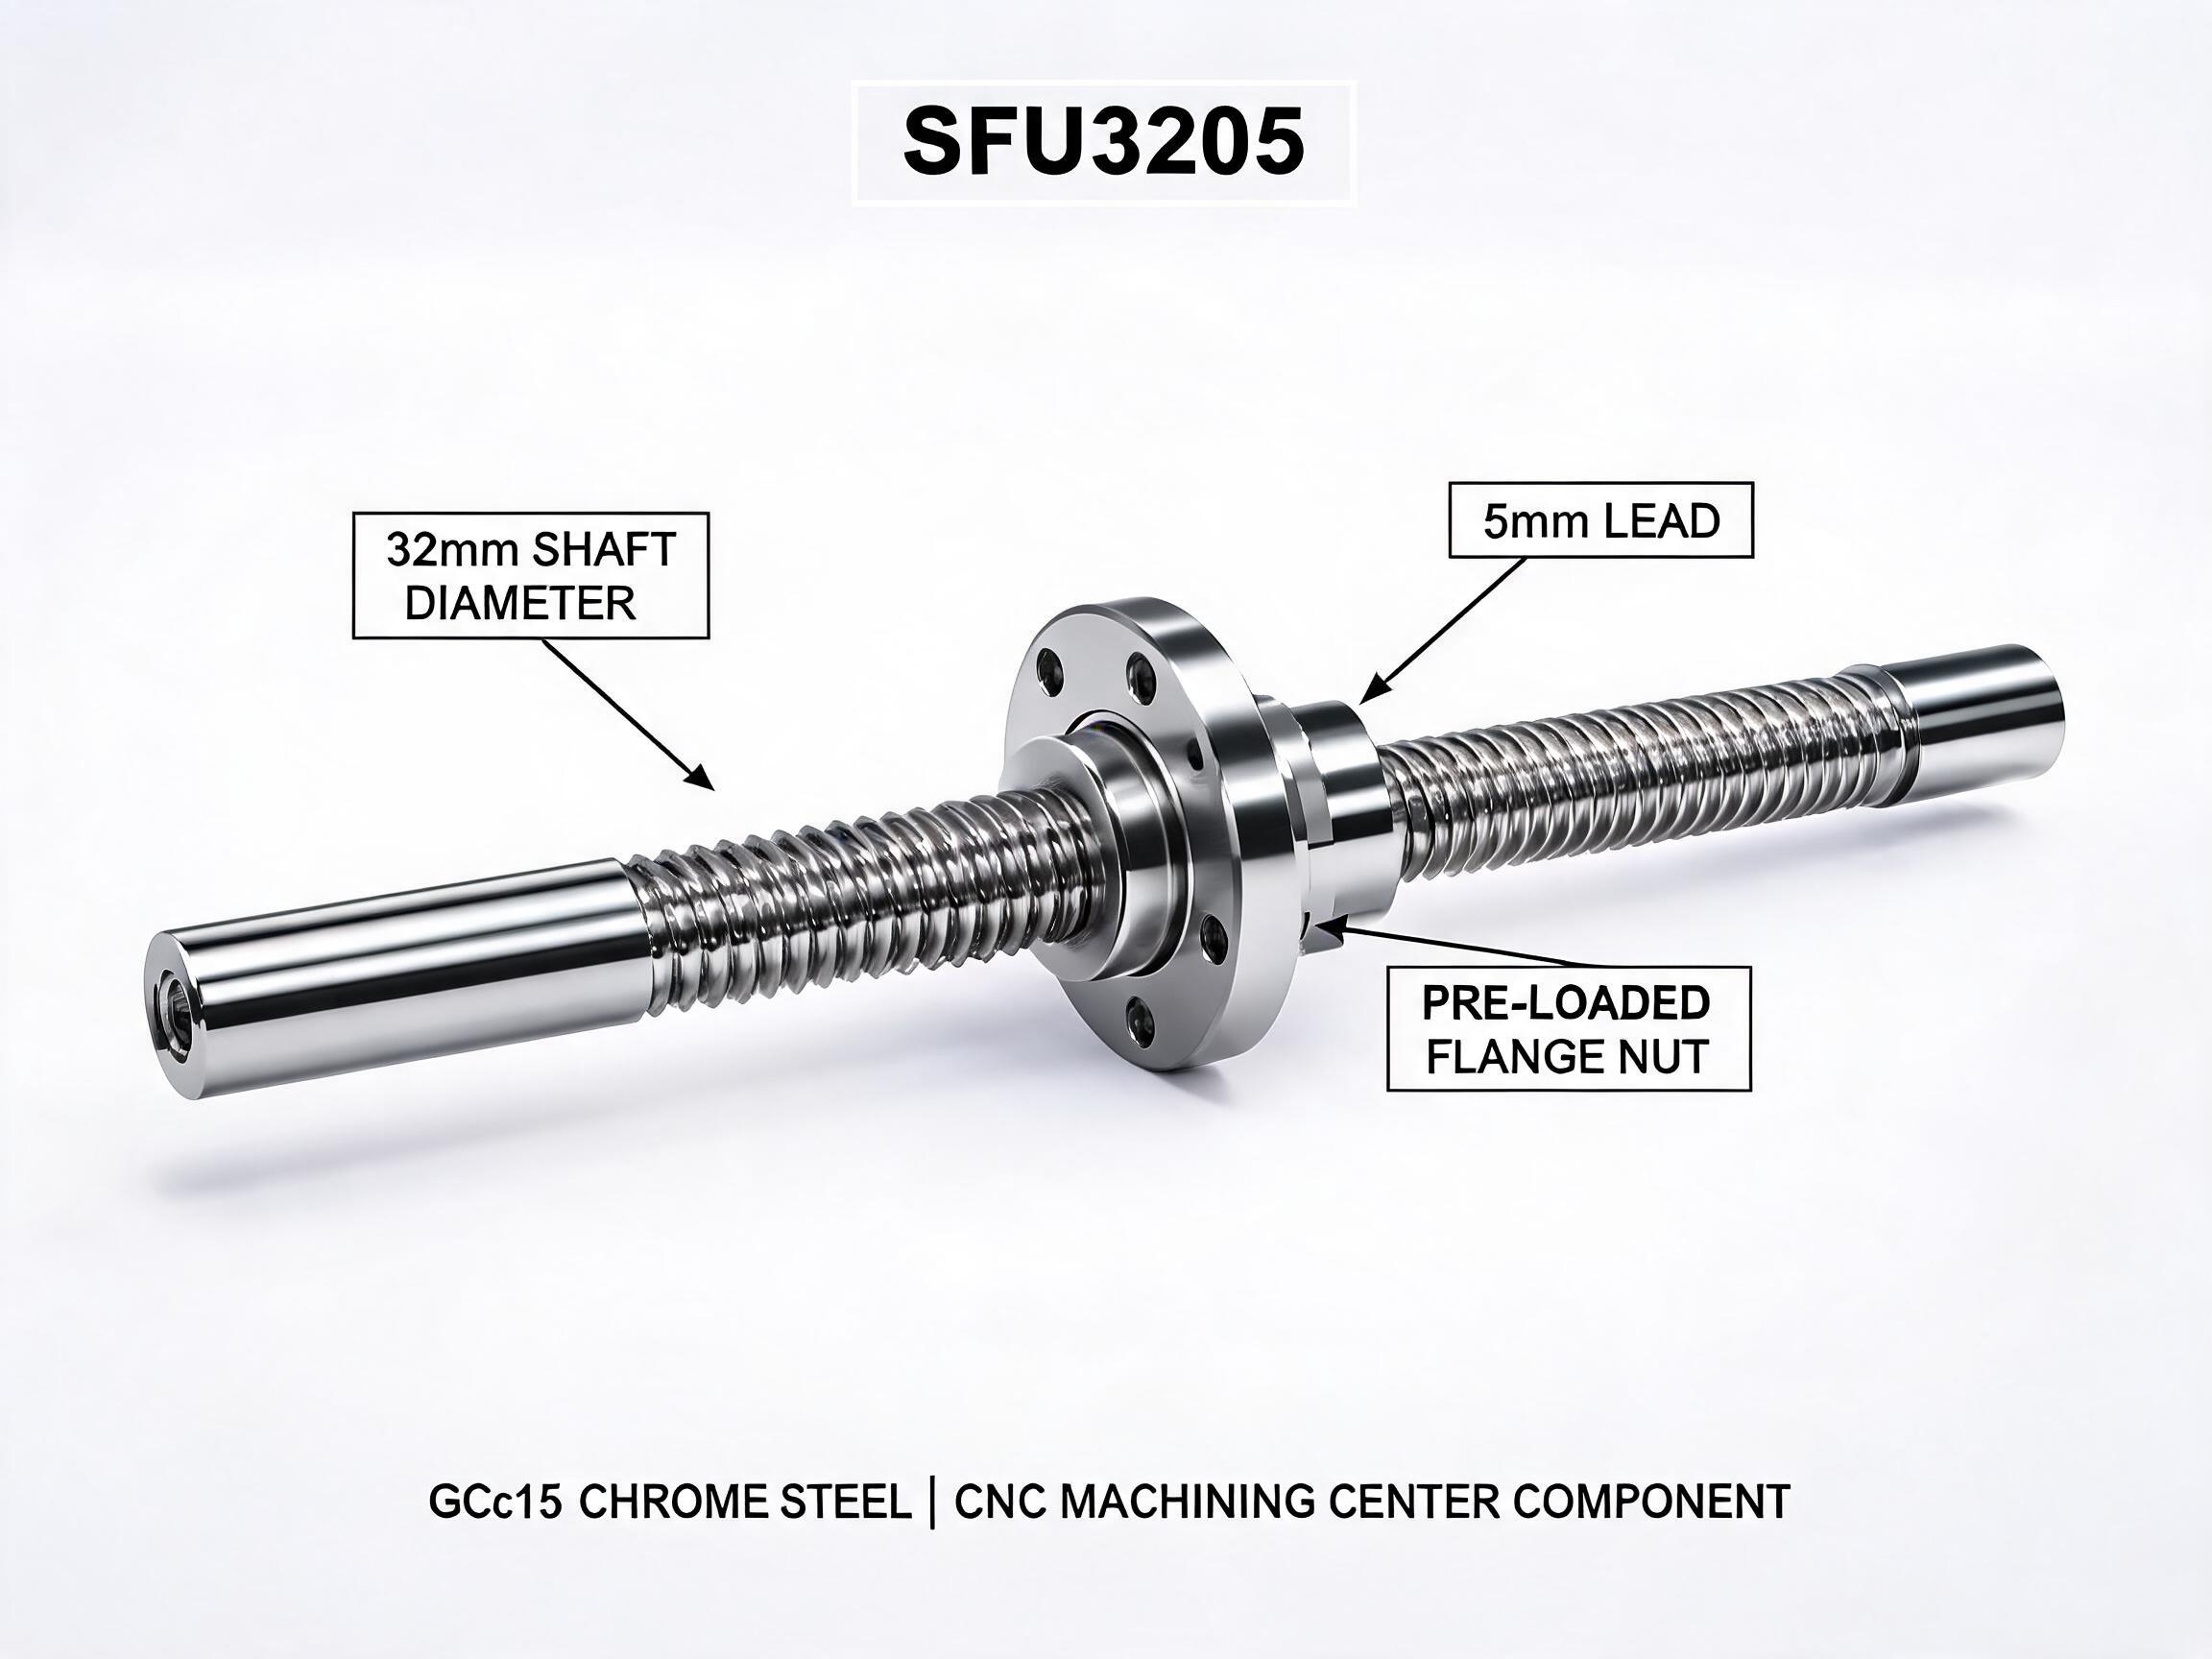
SFU3205 重型滚珠丝杠,轴径 32 mm,导程 5 mm,C7 精度等级,动载荷 22.5 kN。32 mm 轴径提供 SFU2510 的 2.5 倍抗弯刚度,非常适合立式加工中心进给轴、CNC 车床 Z 轴和龙门铣床应用,这些场合主轴头重量和切削力要求高刚性。
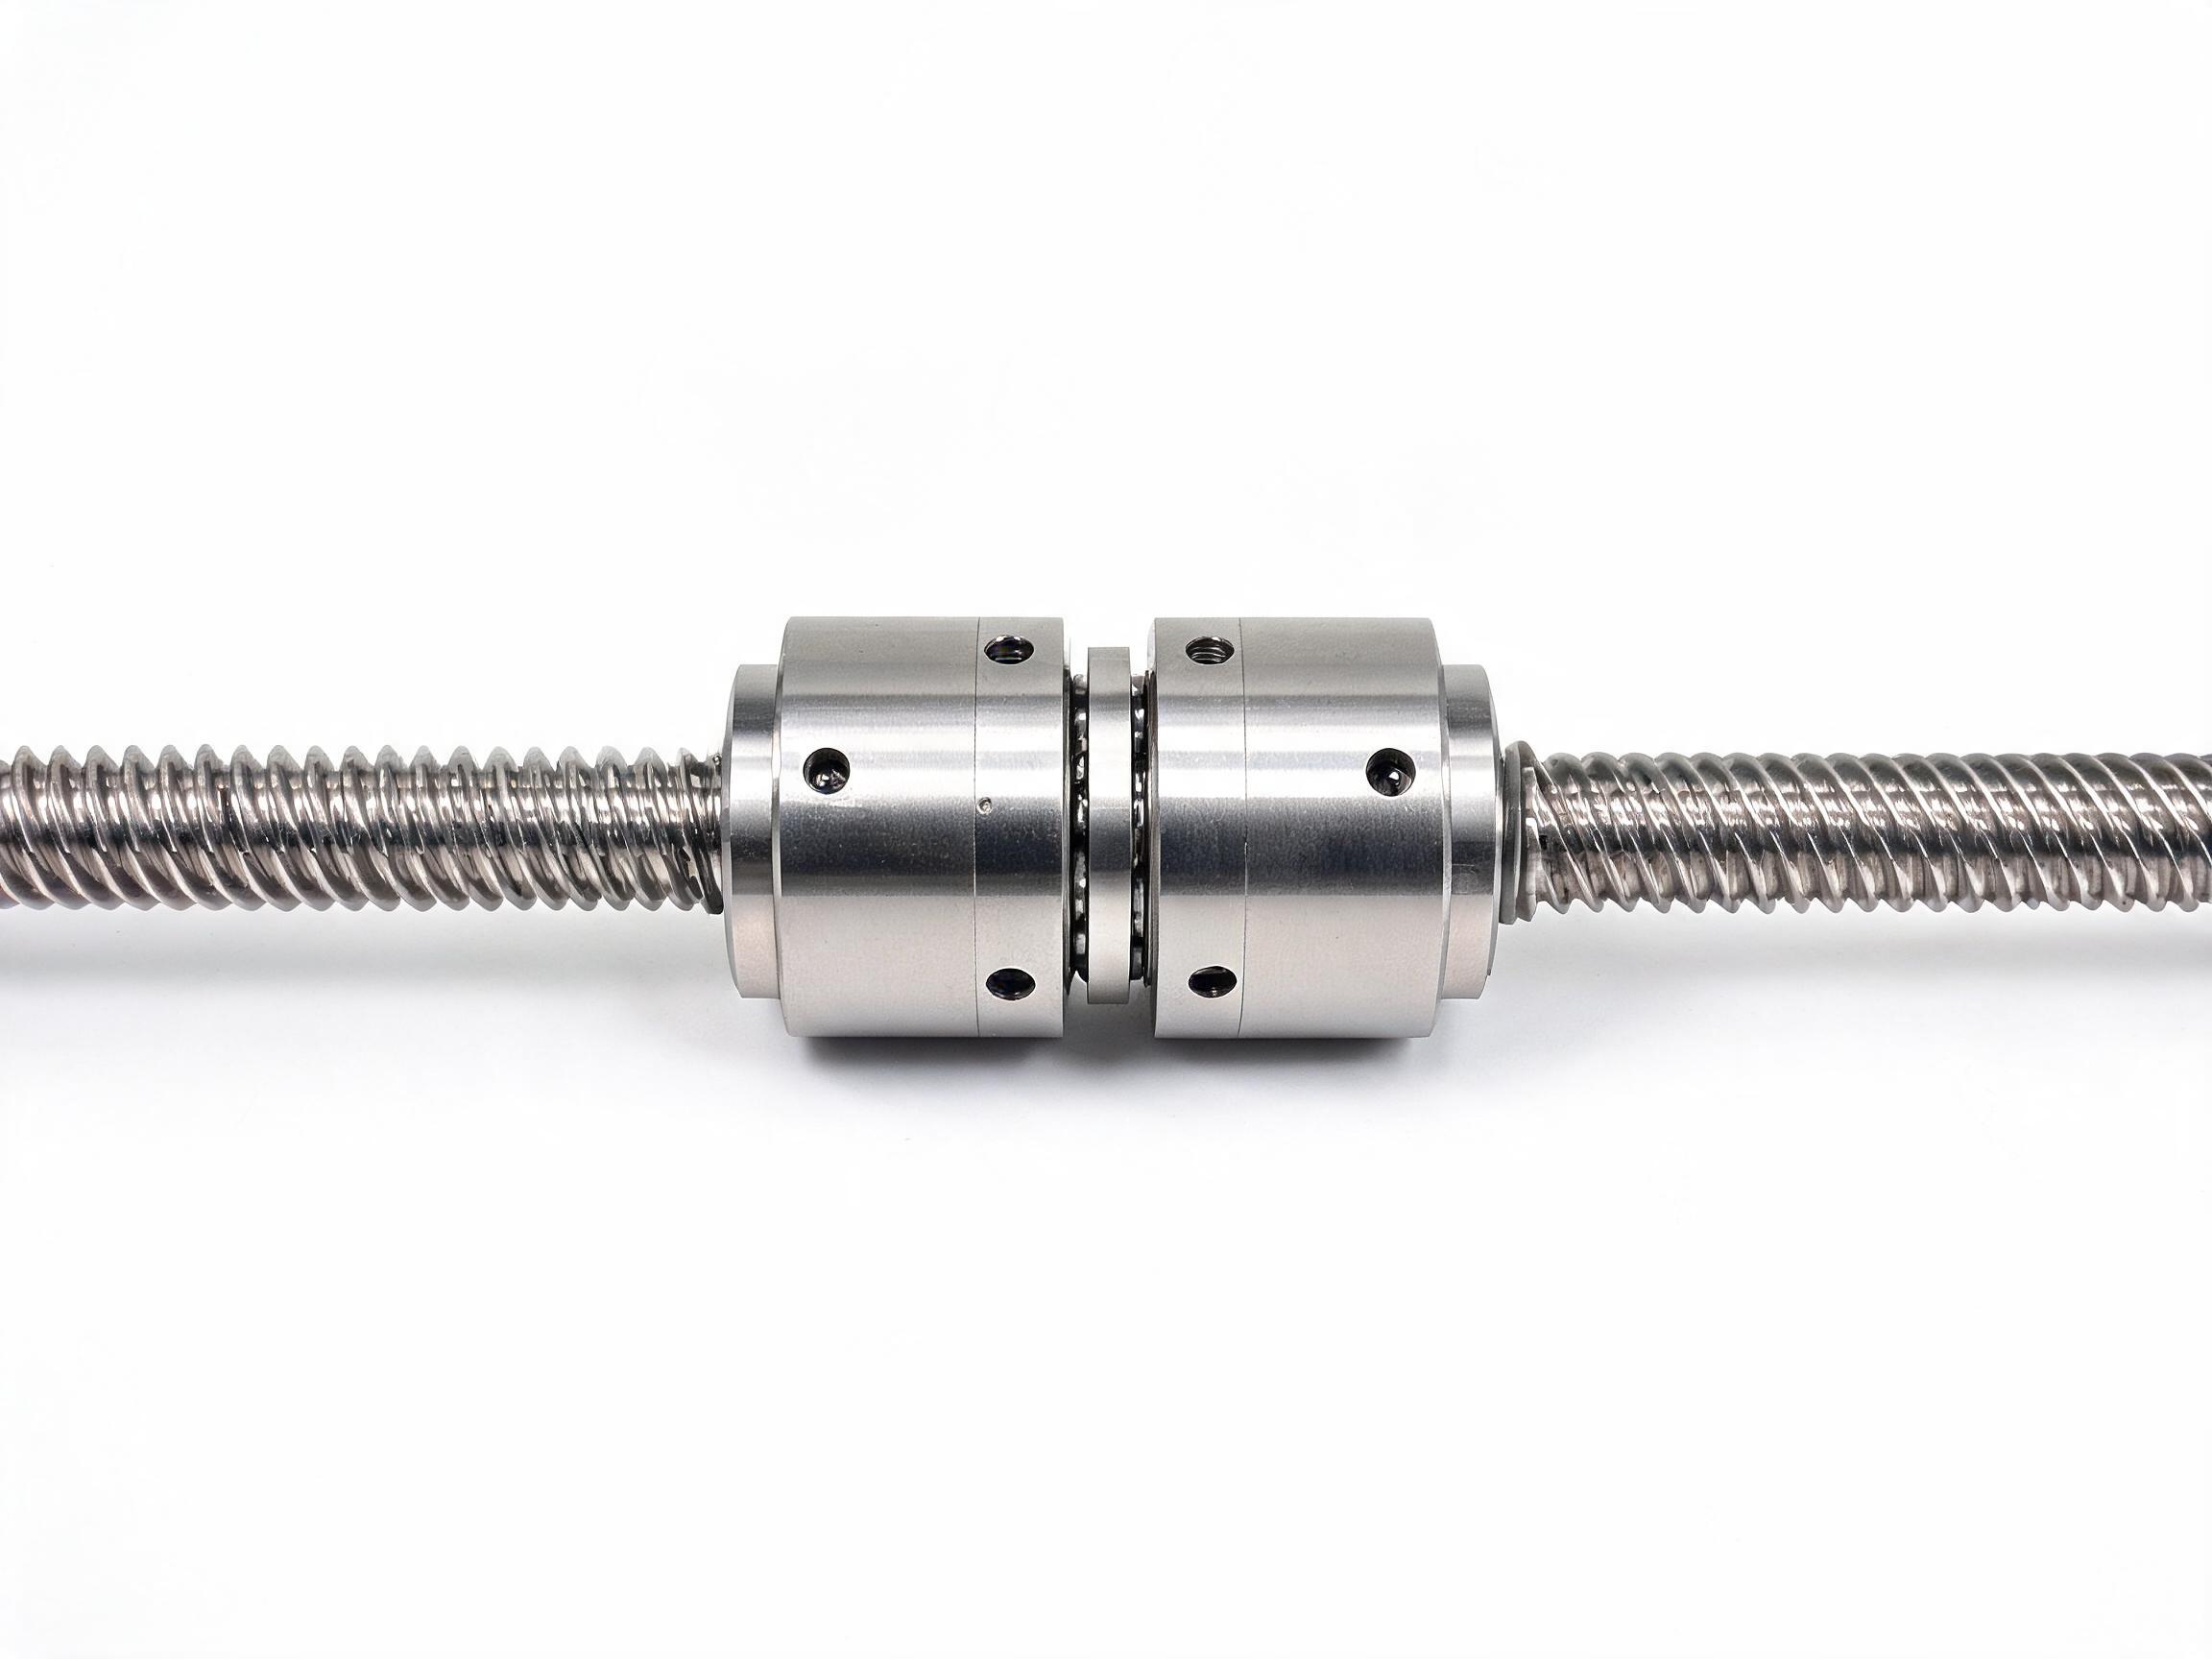
DFU 系列双螺母零背隙滚珠丝杠,采用精密隔圈预压,轴向间隙 <0.003 mm,动态载荷为单螺母等效产品的 1.5 倍。可选 C7 滚轧或 C5 研磨精度,轴径 16–40 mm。专为自动化、半导体搬运和测量设备中的双向定位轴系设计。
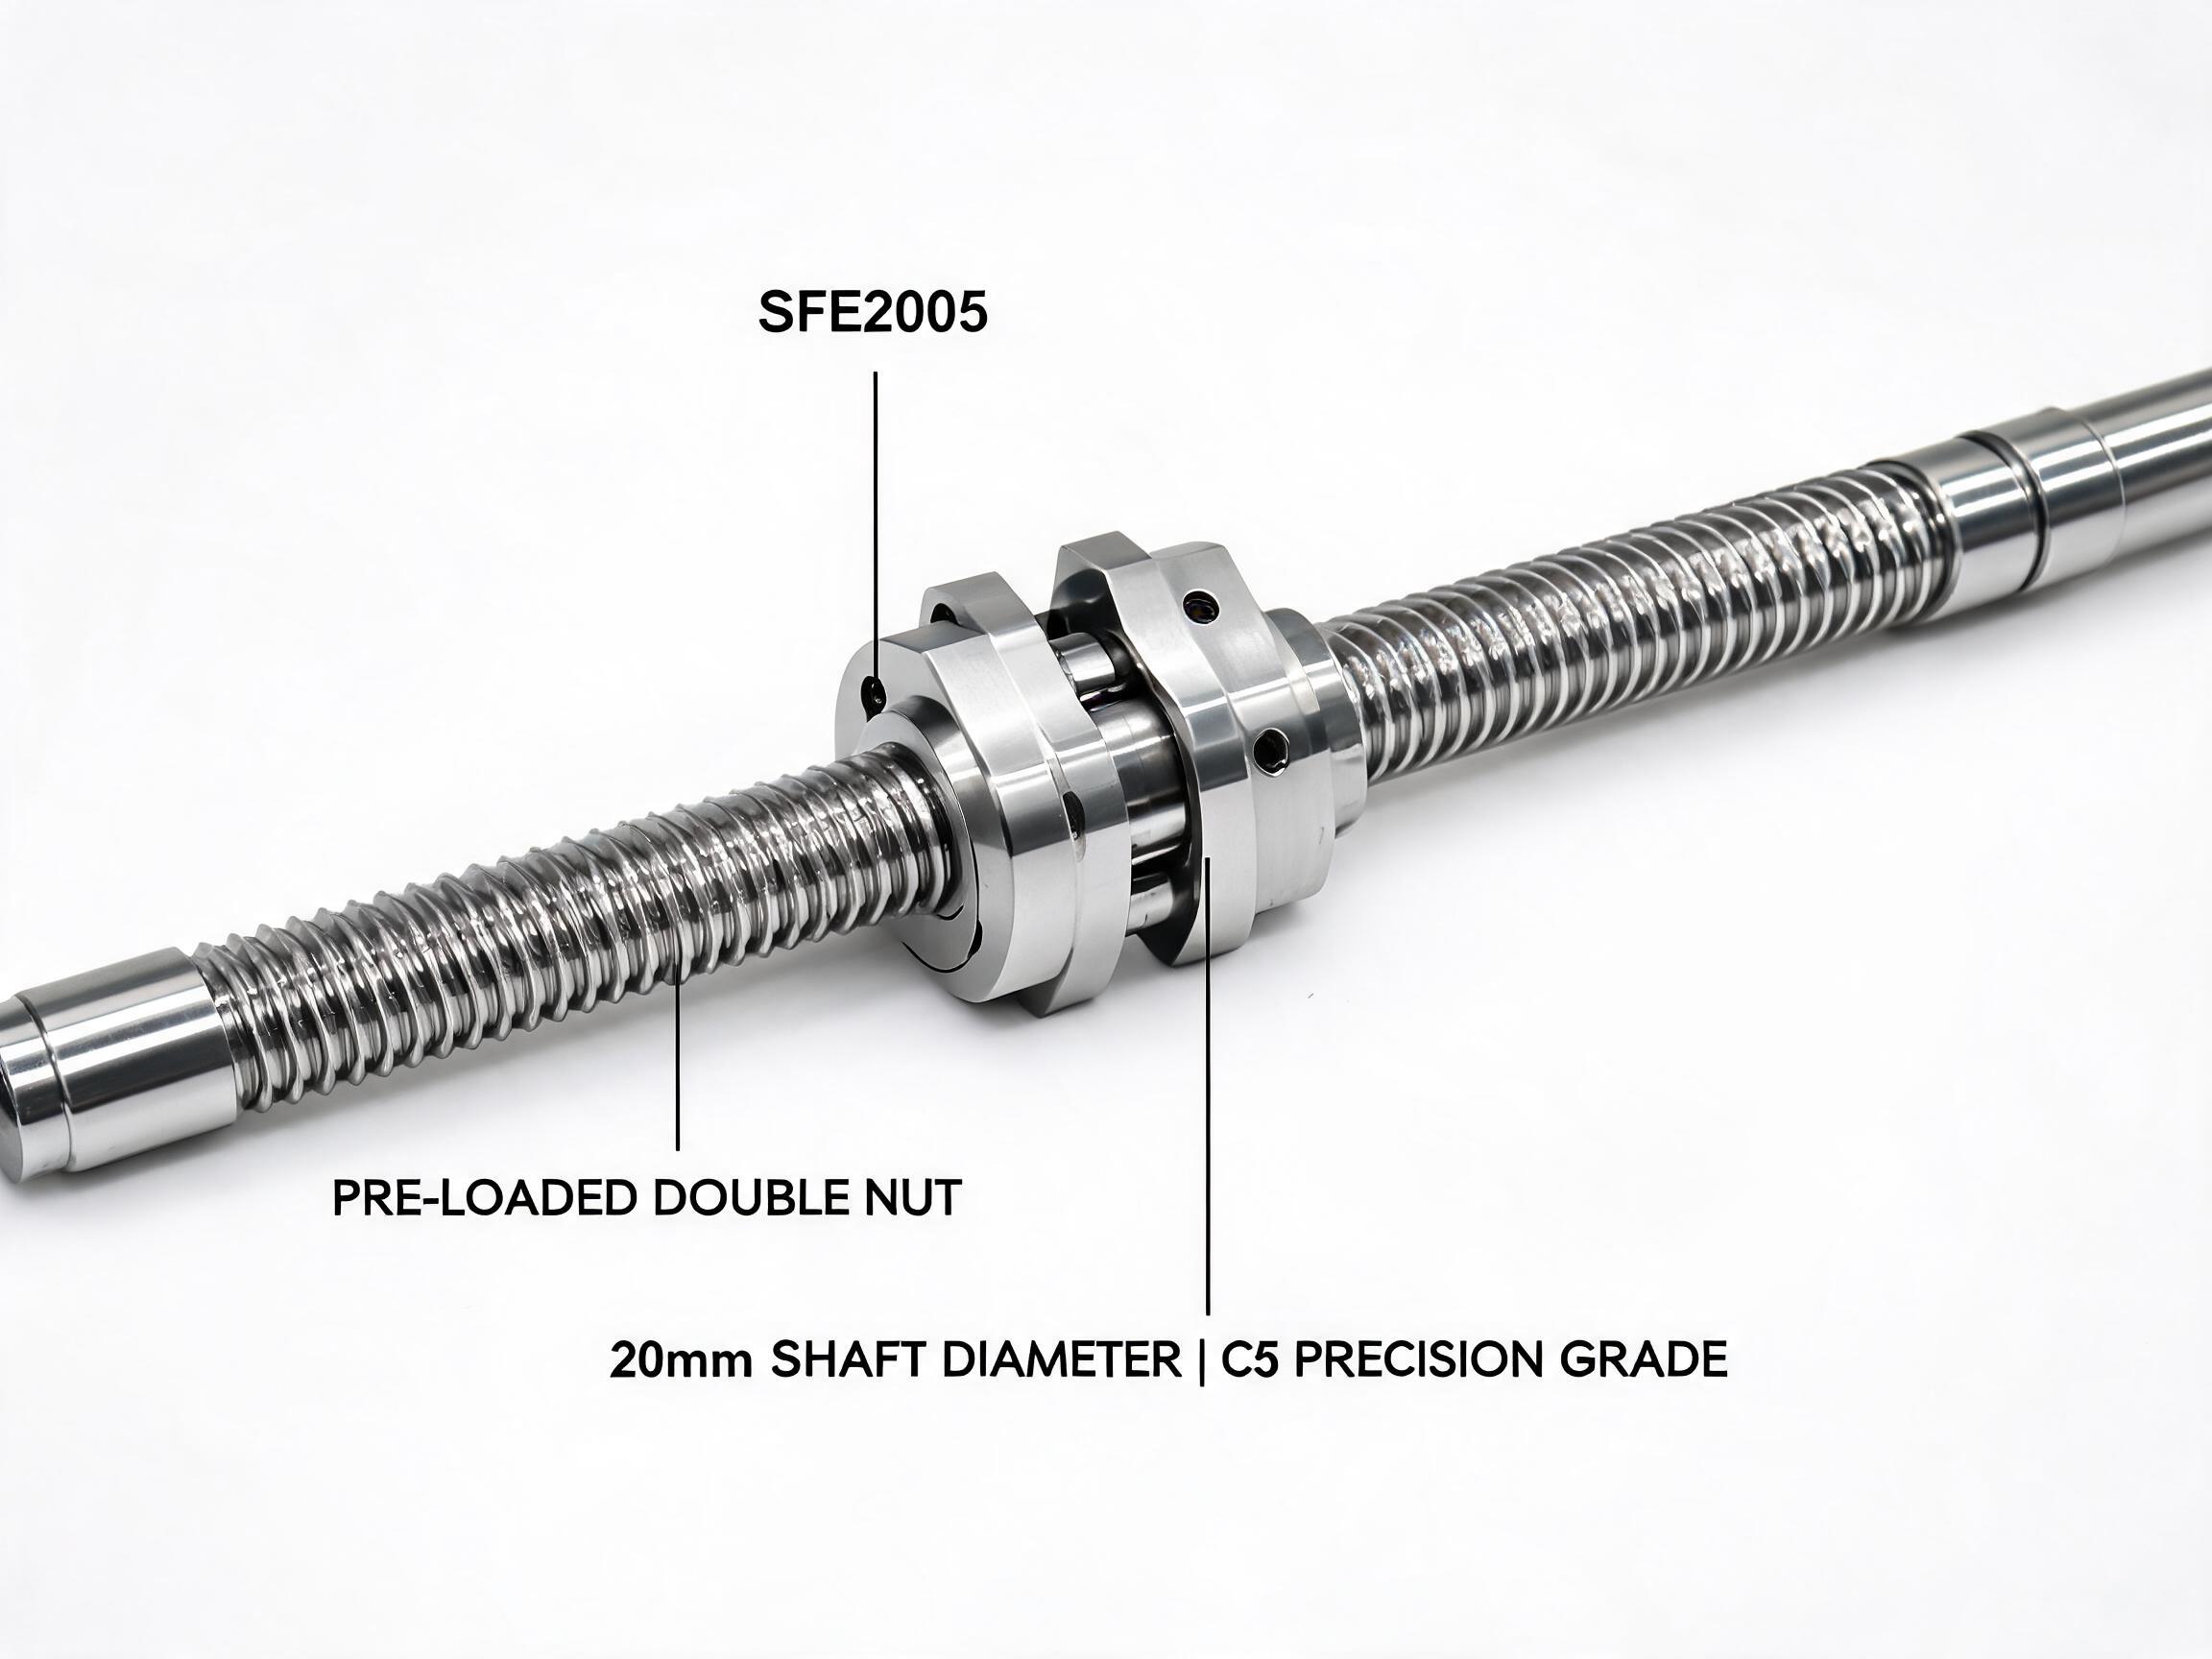
SFE2005 磨削滚珠丝杠组件,C5 精度等级,导程精度 ±0.008 mm/300 mm,轴径 20 mm,导程 5 mm — 专为半导体晶圆处理、医疗成像平台和精密 CNC 应用设计,这些应用对低于 0.01 mm 的位置重复性有严格要求。
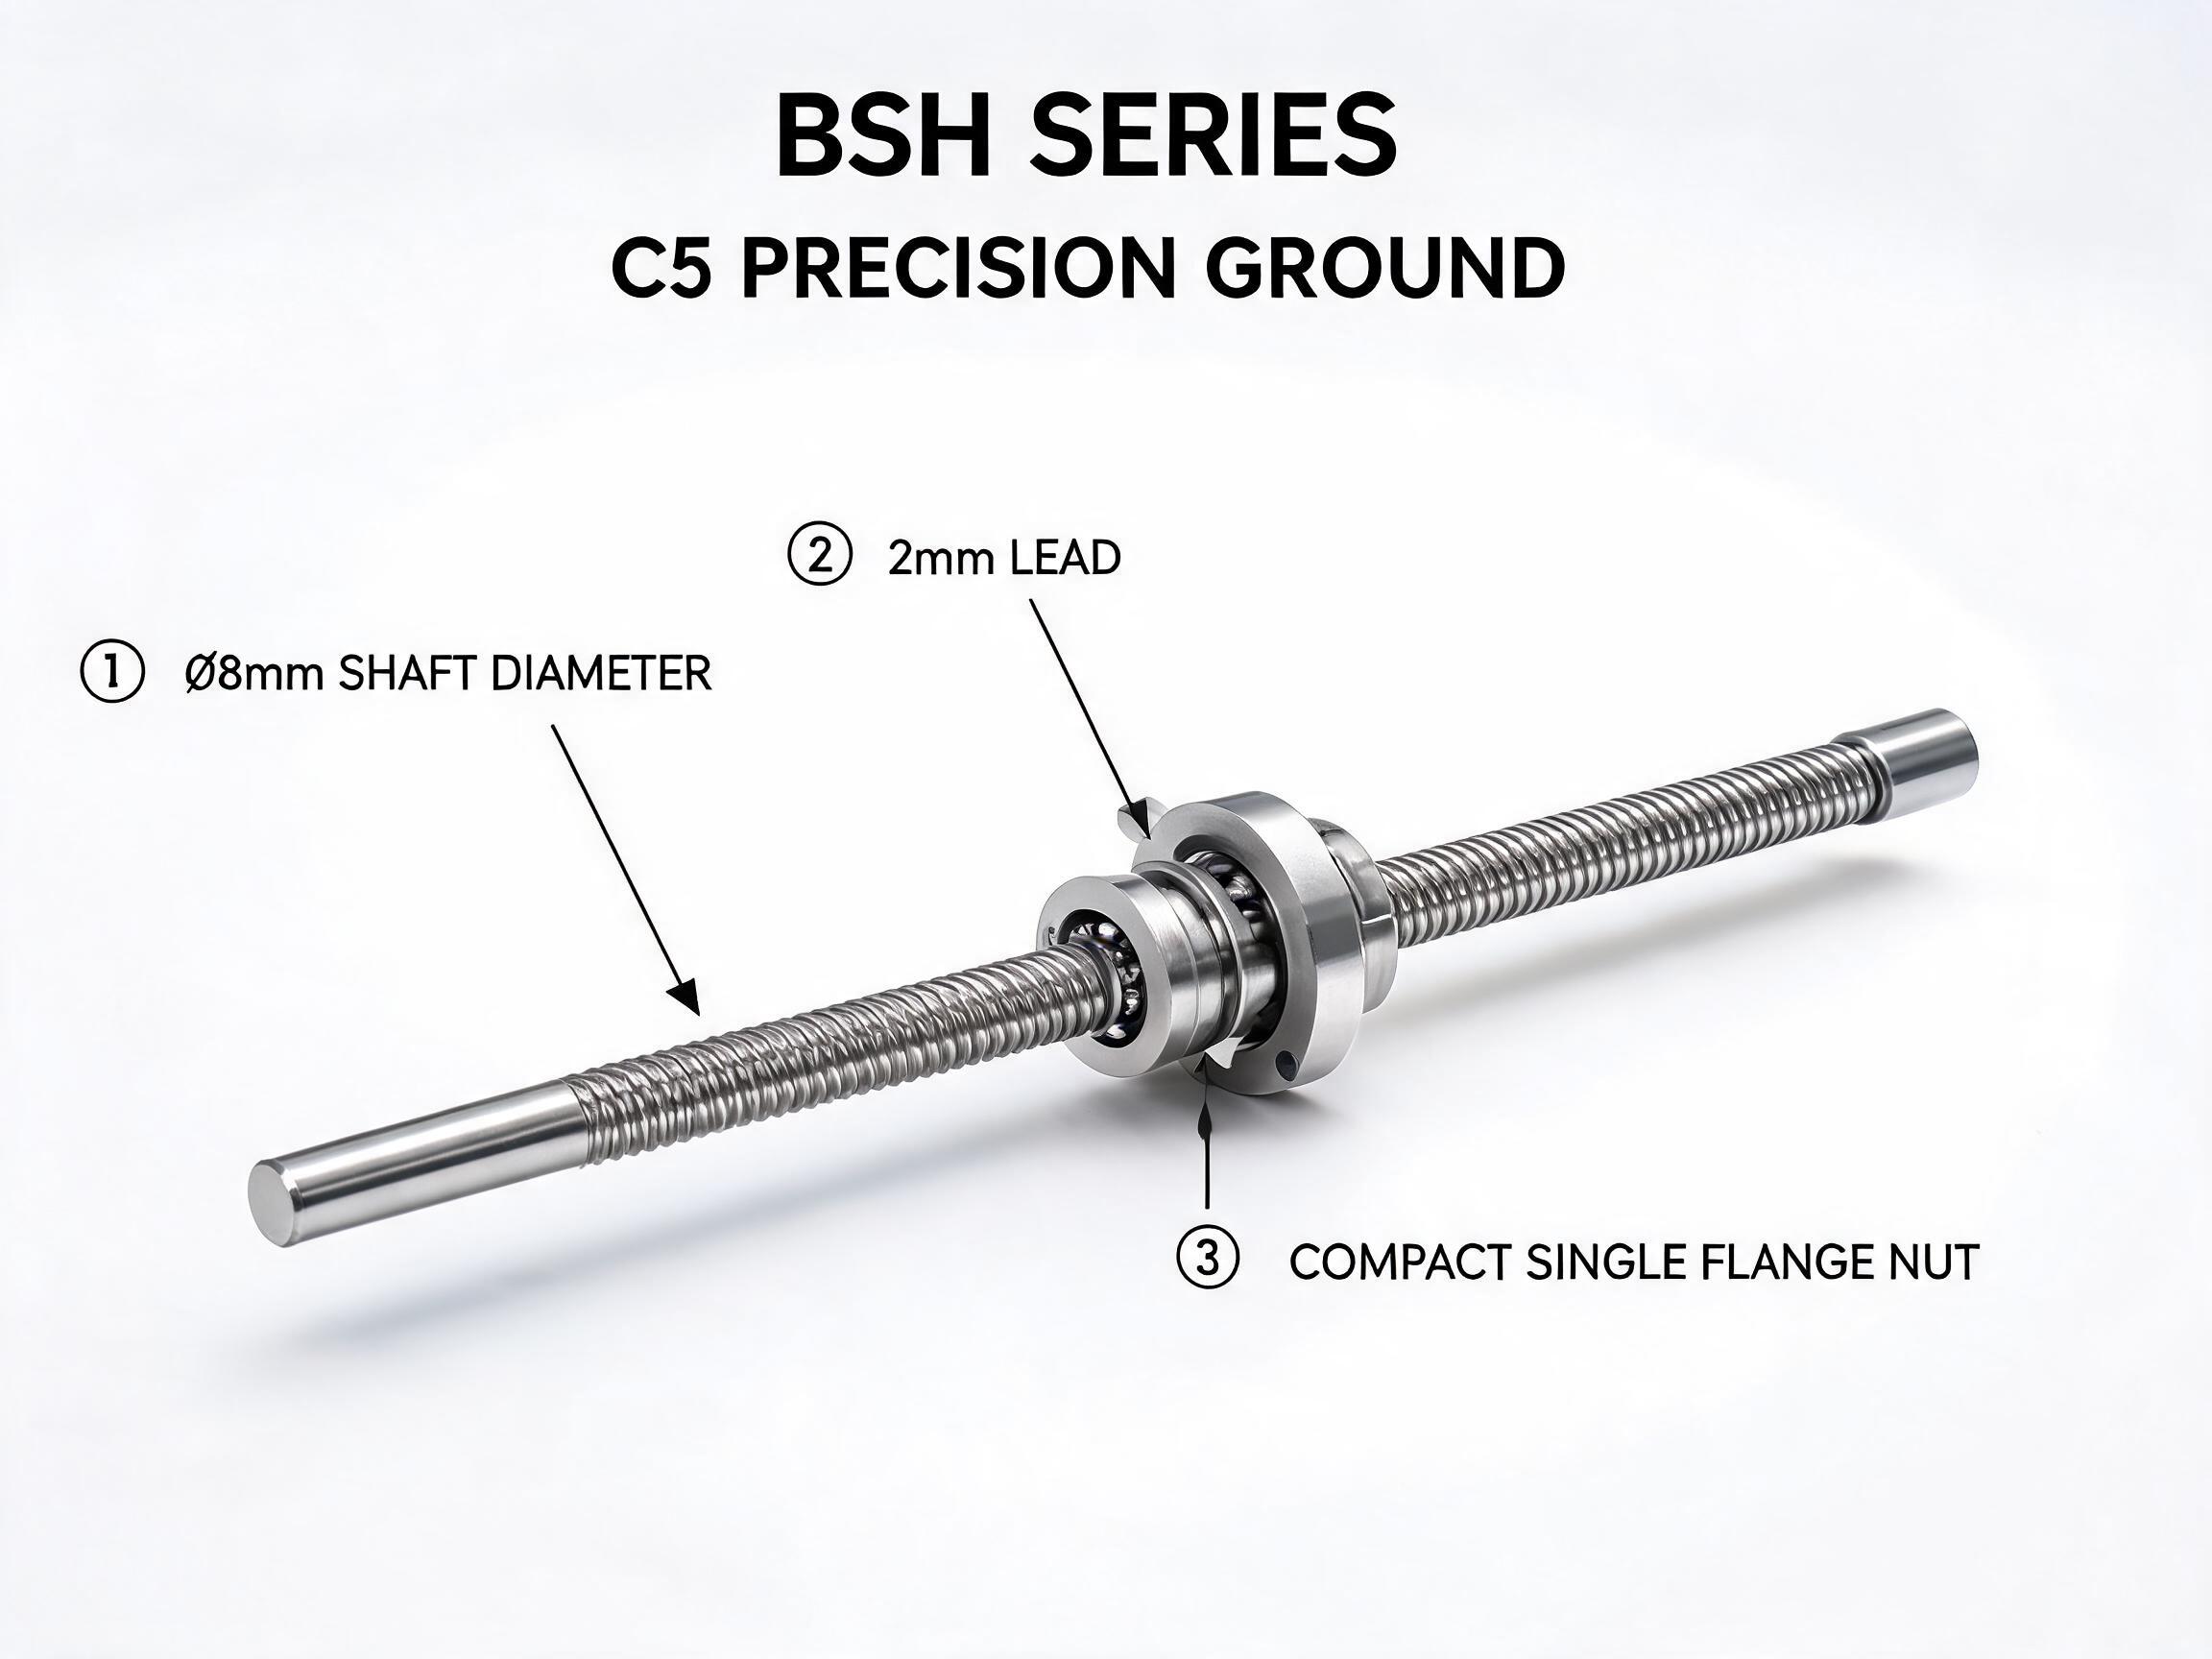
BSH 系列微型研磨滚珠丝杠,轴径 6–12 mm,C5 精度等级(±0.008 mm/300 mm 导程精度)。紧凑型 20 mm 螺母外形,BSH0802 动载荷 2.1 kN。专为医疗移液机器人、实验室自动化和光学定位系统设计,满足紧凑空间内的亚微米级分辨率需求。
从所需直线速度出发:速度(mm/min)等于导程(mm)乘以转速。导程越大,达到相同速度所需转速越低,可减少甩动与发热。然后根据负载与工作制校核螺母的动态载荷。
C7 轧制丝杠每 300 mm 精度约 ±0.05 mm,成本较低,适用于雕刻机与通用自动化。C5 磨制丝杠每 300 mm 精度 ±0.008 mm,适用于定位平台与精密设备,价格更高、交期更长。
当轴需从两个方向接近目标位置且要求零空程时,应使用双螺母预压组件,例如双向定位、换挡或测量轴。轴向游隙保持在 0.003 mm 以内。
可以。端部可按标准固定座接口加工,配套支撑轴承与轴承座可随丝杠一同报价,组件到货即可安装。
根据无支撑长度的临界转速曲线限制转速,选择固定-支撑或固定-固定端部固定方式,并在速度要求需要时增大轴径——上方计算器已应用这些规则。
请提供您的轴系需求——行程、负载、速度和使用环境——我们的工程师将回复匹配的规格书与报价单。